در دنیای راه حل های ذخیره سازی صنعتی، شرایط قفسه ایستاده و قفسه پالت اغلب به جای یکدیگر استفاده می شوند. با این حال، وقتی صحبت از ماشین آلات تولید کننده آنها می شود، یک تفاوت متمایز و مهم وجود دارد. درک تمایز بین a دستگاه شکل دهی رول قفسه ای راست و a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
برای درک ماشین آلات، ابتدا باید محصولاتی که آنها ایجاد می کنند را درک کرد. سیستم قفسهبندی پالت یک ساختار کامل است، اما اجزای اساسی آن تیرها (باربرهای افقی) و پایهها (قابهای عمودی) هستند. اصطلاح "ماشین شکل دهی رول قفسه پالت" اغلب به عنوان یک دسته بندی گسترده برای تجهیزاتی که اجزای این سیستم را تولید می کنند استفاده می شود. با این حال، در اصطلاحات صنعتی دقیق، این دستگاه معمولاً برای تولید تیرها یا کل ساختار قاب پیکربندی می شود، در حالی که یک دستگاه اختصاصی دستگاه شکل دهی رول قفسه ای راست به طور خاص برای تولید ستون های عمودی مهندسی شده است.
قائم، همچنین به عنوان قاب یا ستون عمودی شناخته می شود، ستون فقرات ساختاری هر سیستم قفسه بندی است. یک تکیه گاه عمودی است که باید کل وزن کالای ذخیره شده را که از تیرها منتقل می شود تحمل کند. این اجزا با شکلهای مقطعی خاص خود - اغلب L شکل، C شکل، یا نوع C ویژه سنگین - مشخص میشوند و دارای یک سری سوراخها یا شکافهای پانچ شده برای قرارگیری پرتوهای قابل تنظیم هستند. طراحی و استحکام قائم برای ایمنی و طول عمر کل سیستم ذخیره سازی بسیار مهم است.
برعکس، قفسه پالت ساختار کاملی است که شامل پایهها، تیرها و روکش سیمی است. هنگامی که ما درباره "ماشین رول شکل دهی قفسه پالت" بحث می کنیم، اغلب یک اصطلاح چتر برای خطی است که می تواند هم پایه ها و هم اجزای ساختاری سیستم را تولید کند، اگرچه اغلب، این اصطلاح به طور خاص به ماشینی اشاره دارد که تیرهای سازه ای یا پله ای را تولید می کند. نکته کلیدی این است که در حالی که همه دستگاههای قفسهبندی قائم اجزای قفسه پالت را تولید میکنند، همه دستگاههای قفسه پالت بهگونهای طراحی نشدهاند که پروفیل عمودی تخصصی را به طور کارآمد تولید کنند.
تفاوت بین این دو ماشین در مهندسی، ایستگاه های شکل دهی و قابلیت های آنها نهفته است. دستگاه پرتو پالت استاندارد نسبتاً ساده است، در حالی که دستگاه قفسه ایستاده یک قطعه تجهیزات پیچیده و با دقت بالا است. در زیر یک تفکیک تفصیلی از تمایزات فنی آورده شده است.
| ویژگی | دستگاه شکل دهی رول قفسه ای راست | دستگاه رول شکل دهی قفسه پالت (پرتو). |
|---|---|---|
| محصول اولیه | ستون های عمودی، قاب های عمودی (پروفیل های L/C/C خاص) | تیرهای پله ای، تیرهای متقاطع، اعضای سازه ای افقی |
| پیچیدگی | بالا. به ایستگاه های شکل دهی بیشتری (18-24) برای خم ها و اشکال پیچیده نیاز دارد. | متوسط ایستگاه های کمتری برای هندسه کانال های ساده تر "U" یا "C" مورد نیاز است. |
| ضخامت مواد | معمولاً گیج سنگینتر برای ظرفیت باربری (1.5 میلیمتر تا 3.0 میلیمتر یا بیشتر). | معمولاً گیج سبک تر (1.2mm - 2.0mm) زیرا تیرها بارهای افقی را متفاوت تحمل می کنند. |
| الگوهای پانچ و سوراخ | انتقادی. برای سوراخهای قطرهای یا شکافدار با فواصل مشخص (مثلاً فواصل 50 یا 75 میلیمتری) به پیش پانچ یا پانچ در خط با دقت بالا نیاز دارد. | پیچیدگی کمتر ممکن است فقط به برش انتهایی و سوراخ های ساده برای گیره های اتصال نیاز داشته باشد. |
| درایو و انتقال | اغلب از درایوهای گیربکس سنگین برای گشتاور بالا برای کنترل فولاد ضخیم استفاده می کند. | ممکن است از یک سیستم انتقال زنجیره ای ساده تر به دلیل بارهای مواد سبک تر استفاده کند. |
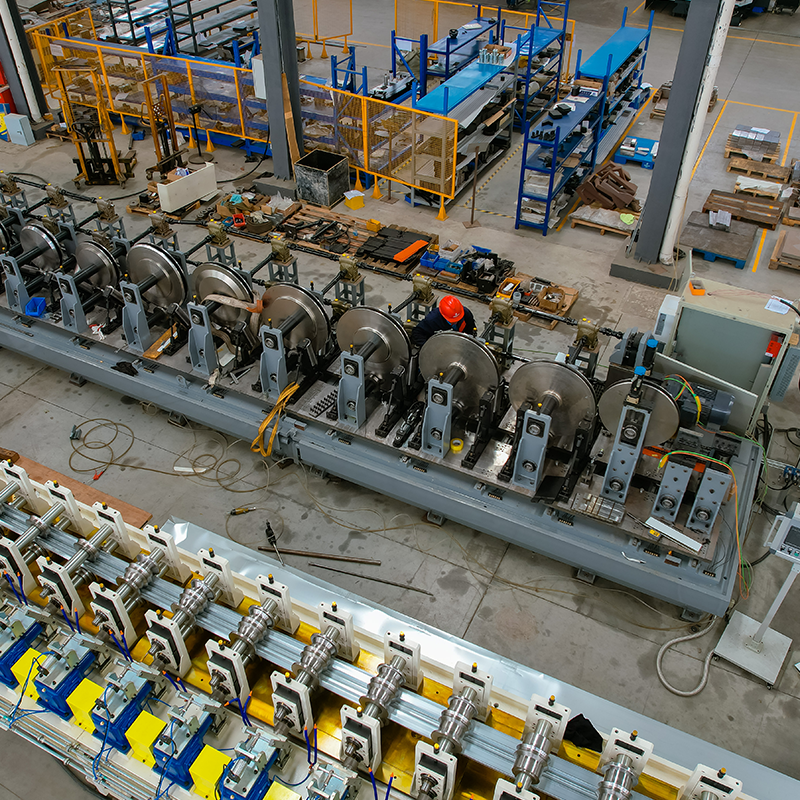
سرمایه گذاری در یک ماشین تخصصی تضمین می کند که هندسه خاص و یکپارچگی ساختاری قائم حفظ می شود. را دستگاه شکل دهی رول قفسه ای راست فقط برای تولید یک شکل نیست. همچنین باید به طور پیوسته یک پروفیل با استحکام لازم برای ذخیره سازی بلند تولید کند. تعداد ایستگاه های شکل دهی، مواد غلتکی (اغلب GCr15 یا Cr12MoV با درجه سختی بالا)، و استحکام ساختاری قاب دستگاه (اغلب صفحات فولادی با ضخامت 35-45 میلی متر) همگی به گونه ای طراحی شده اند که تنش قابل توجه شکل دادن به کویل های ضخیم را تحمل کند.
این تخصص به انتخاب مواد گسترش می یابد. در حالی که یک ماشین استاندارد می تواند فولاد گالوانیزه را اداره کند، دستگاه عمودی برای مواد مستحکم مانند فولاد کربنی با استحکام بالا (A570/A572) و فولاد گالوانیزه گیج سنگین کالیبره شده است.
خط تولید یک قفسه ایستاده به طور قابل توجهی در پیکربندی و اجزای اختیاری آن برای اطمینان از دقت و کارایی متفاوت است.
یک خط کامل برای a دستگاه شکل دهی رول قفسه ای راست معمولاً شامل تجهیزات جانبی پیشرفته است:
یکی از باارزشترین ویژگیهای دستگاههای قفسهای مدرن، توانایی تولید پروفیلهای متعدد در یک دستگاه است. این را می توان با تنظیم فاصله بین غلتک های شکل دهنده، یا به طور موثرتر، از طریق سیستم های تنظیم عرض کاملاً خودکار که از طریق یک PLC (زیمنس یا مشابه) کنترل می شود، به دست آورد. این به سازندگان اجازه می دهد تا به سرعت بین طرح های L شکل، C یا دیگر طرح های عمودی تخصصی جابجا شوند و زمان خرابی را به حداقل برسانند. ماشین آلات پرتو پالت استاندارد معمولاً فاقد این سطح از پیکربندی مجدد پیچیده هستند.
پرداختن به یک سردرگمی رایج در صنعت ضروری است: تفاوت بین قفسه بندی ساختاری و قفسه بندی رول.
A قفسه بندی ساختاری این سیستم با جوش یا پیچ و مهره کردن قطعات فولادی سنگین و نورد گرم ساخته می شود. این فولادهای ضخیم تر و با گیج پایین تر برای بارهای بسیار سنگین و مقاومت در برابر ضربه بالا طراحی شده اند. این نوع قفسهبندی قوی و بادوام است، اغلب در محیطهایی که ضربه لیفتراک یک نگرانی عمده است استفاده میشود، اما هزینه بسیار بالاتر و زمان طولانیتری دارد.
برعکس، قفسه رول شکل توسط فولاد نورد سرد از طریق ماشین های مورد بحث در این مقاله ایجاد می شود. فولاد در دمای اتاق شکل می گیرد و برای استحکام به هندسه آن تکیه می کند. اگرچه به اندازه فولاد سازه ای در برابر ضربه مقاوم نیست، اما مقرون به صرفه تر، مدولارتر و به راحتی قابل تنظیم است و برای طیف وسیعی از کاربردهای قفسه بندی انتخابی یا فشاری ایده آل است. را دستگاه شکل دهی رول قفسه ای راست به طور خاص برای این فرآیند شکلدهی نورد سرد طراحی شده است و شکل و استحکام فولاد را برای برآوردن نیازهای بار سخت بهینه میکند.
هنگام تصمیم گیری برای خرید ماشین، سازندگان باید چندین عامل را فراتر از مشخصات خروجی ارزیابی کنند:
رویههای صنعت نشان میدهد که قفسههای رول شکل - تولید شده توسط یک ماشین قفسهای ایستاده - به بهترین وجه برای تأسیساتی که محصولات فصلی و متغیر را در جایی که قابلیت تنظیم کلیدی است ذخیره میکنند، اعمال میشود. انبارهای خرده فروشی و مراکز تدارکات شخص ثالث (3PL) از این امر حمایت می کنند زیرا تیرها را می توان به راحتی با افزایش 2 اینچی تغییر مکان داد تا اندازه های مختلف SKU را در خود جای دهند. در مقابل، قاب جوش داده شده ساختاری برای سناریوهای ذخیره سازی دائمی تر و با ضربه زیاد مناسب است.
خروجی اولیه ستون عمودی یا عمودی است که در سیستم های قفسه بندی پالت استفاده می شود. اینها تکیه گاه های عمودی اصلی هستند که بار را تحمل می کنند.
بله، بسیاری از ماشینهای مدرن با فاصلهدهندههای قابل تنظیم یا سیستمهای تنظیم عرض خودکار طراحی شدهاند که به آنها اجازه میدهد تا پروفایلهای مختلفی مانند L شکل، C شکل، یا طراحیهای سنگین تخصصی تولید کنند.
نه لزوما. در حالی که آنها به هم مرتبط هستند، ماشین عمودی یک زیر مجموعه تخصصی است. "ماشین قفسه پالت" اصطلاح گسترده تری است که اغلب به ماشین تولید کننده تیرها اشاره دارد. دستگاه عمودی به طور خاص برای قاب عمودی پیچیده طراحی شده است.
بسته به پیکربندی، این ماشینها معمولاً ضخامتهایی از 1.5 میلیمتر تا 3.0 میلیمتر یا بیشتر را برای کاربردهای سنگین تحمل میکنند.
دیکویلر تک مواد عریض دستگاه تسطیح و دستگاه برای سوراخ کردن سوراخ های کوچک در دو طرف ...
مشاهده جزئیات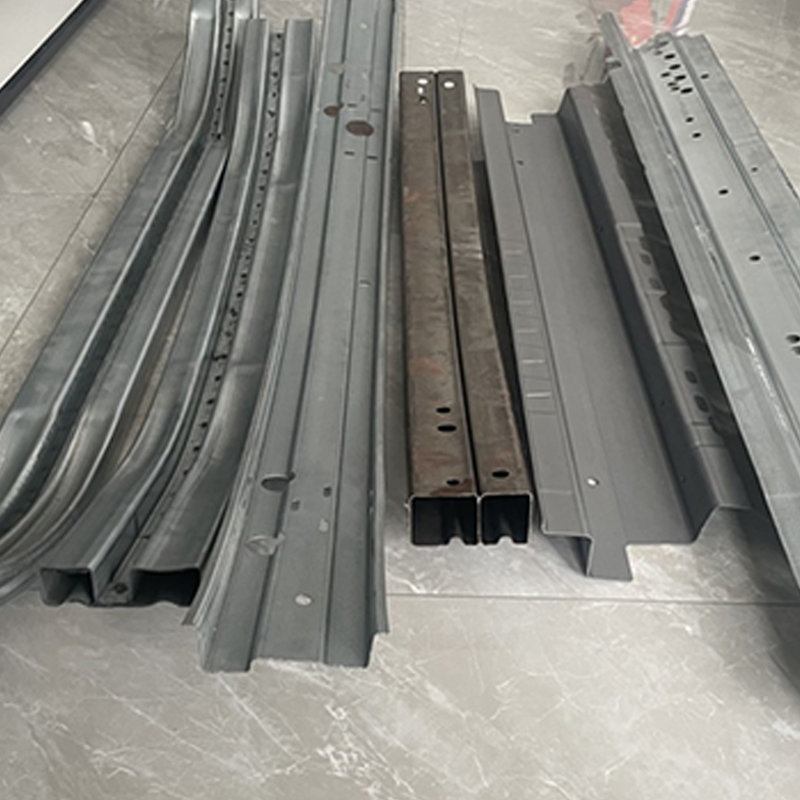
نمایشگر قالب غلتکی قالب ضد برخورد پرتو خمش جلو اتومبیل مکانیزم خم غلتشی تیر ضد برخورد قالب شات...
مشاهده جزئیات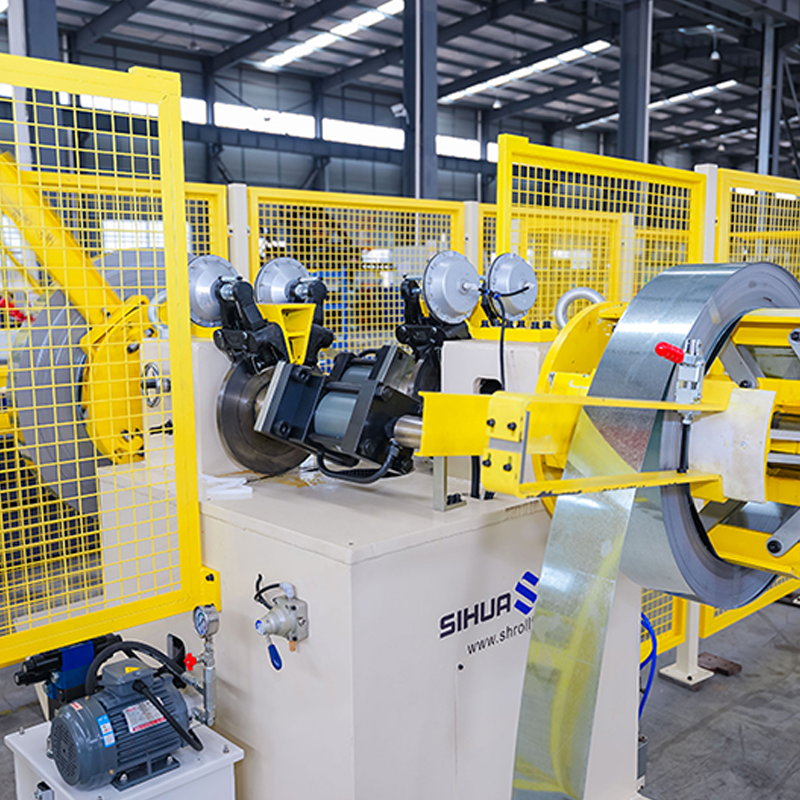
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. قدرت لیزر و طول جوش برای قرار دادن نوارهای فولادی با...
مشاهده جزئیات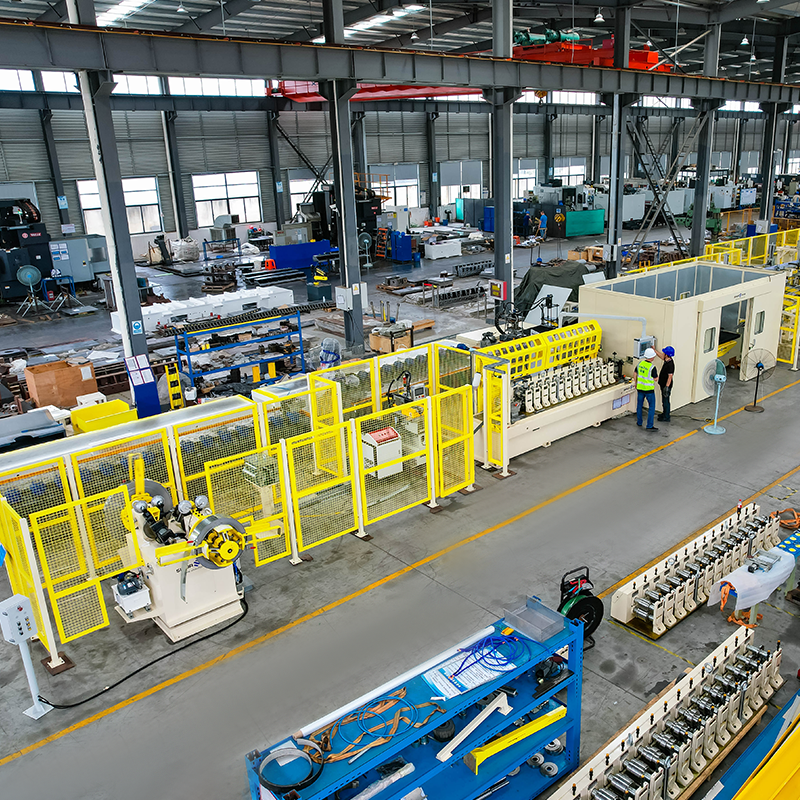
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. دستگاه رول فرمینگ کاست با تغییر سریع (تغییر 30 دقیقه...
مشاهده جزئیات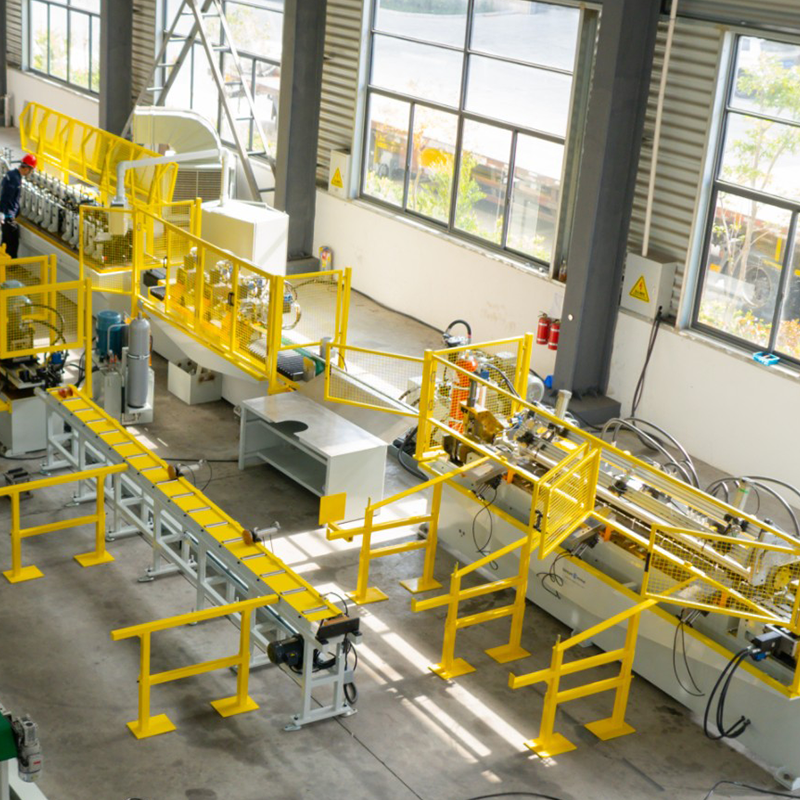
دستگاه انبساط/کنتراق کننده هیدرولیک دو سر فولادی پیش رنگ شده، انبساط/کنتراق کننده فولاد گالوانیزه دو سر، براکت ذخیره سازی فولادی پیش رنگ شده، کاهش تسمه. ...
مشاهده جزئیات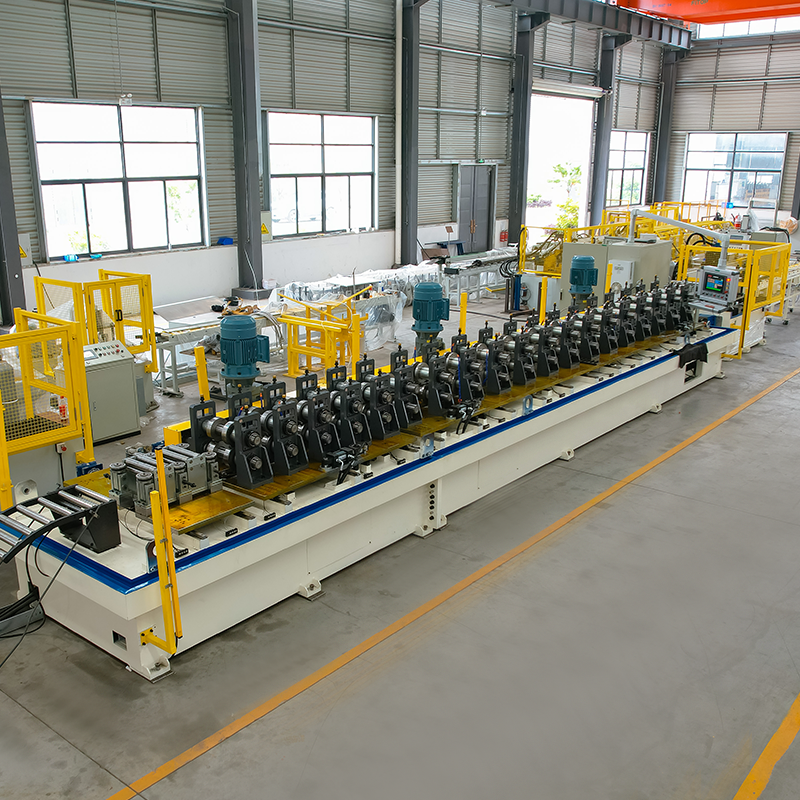
براکت خورشیدی تغییر خودکار عرض رول فرمینگ دستگاه دیکویل مواد با سکوی ذخیره سازی و بازوی رباتیک ...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل