مدیران خطوطی که تولید را از کلاف های فولادی به آلومینیوم رولینگ منتقل می کنند، به ندرت می توانند ورق راه اندازی خود را حفظ کنند. سازندهای که 1.5 میلیمتر 5052-H32 را برای براکت نصب خورشیدی تشکیل میدهد، ممکن است هر 40 متر موج لبهای را ببیند، یا بهنگام خروج از ایستگاه نهایی، فنر پایه پروفیل را به اندازه 4 درجه تماشا کند. نوار سنج یکسان بود، رول ها تمیز بودند و سرعت خط هرگز تغییر نکرد. چیزی که تغییر کرد این ماده است: آلومینیوم سریعتر از فولاد سخت می شود، انرژی الاستیک بیشتری نسبت به قدرت تسلیمش ذخیره می کند و گرما را تقریباً سه برابر فولاد هدایت می کند.
آلومینیوم رول فرمینگ خمش تدریجی سیم پیچ آلومینیومی از طریق دنباله ای از ایستگاه های رول کانتور برای ایجاد یک پروفیل مقطع ثابت است. اصل شکل دهی با فولاد منطبق است، اما تفاوت های بالا هر تصمیم پایین دستی را تغییر می دهد: انتخاب آلیاژ، پرداخت ابزار، روغن کاری، سرعت خط و تلورانس هایی که صادقانه می توانید نقل کنید.
آلیاژهایی که بر رولسازی آلومینیوم غالب هستند، سریهای 1xxx، 3xxx، و 5xxx هستند و آلیاژهای 6xxx فقط باید در حالت نرم تشکیل شوند. هرچه مزاج سختتر باشد، احتمال ترک خوردن پروفیل در خط خمش بیشتر میشود.
سری 1xxx که اساساً آلومینیوم خالص است، بهترین شکلپذیری را دارد اما استحکام بسیار کمی دارد، بنابراین برای تزئینات تزئینی، چشمک زن و واشرها مناسب است. سری 3xxx منگنز اضافه می کند و 3003 پیش فرض برای پروفیل های سقف، ناودان و قاب های خورشیدی است زیرا ازدیاد طول، مقاومت در برابر خوردگی و هزینه را متعادل می کند. سری 5xxx منیزیم را اضافه می کند: 5052 و 5056 تقریباً دو برابر قدرت تسلیم 3003-H14 را ارائه می دهند و به استانداردی برای پروفیل های دریایی، حمل و نقل و مخازن تبدیل می شوند. سری 6xxx قابل عملیات حرارتی است. 6061-T4 را می توان با شعاع های سخاوتمندانه شکل داد، اما 6061-T6 به طور کلی ترک می خورد و هرگز نباید برای خمش سرد مشخص شود.
| آلیاژ و مزاج | قدرت تسلیم | ازدیاد طول | حداقل شعاع خم شدن | پروفایل های معمولی |
| 1100-O | 35 مگاپاسکال | 35% | 0.5 تن | برش، چشمک زن، تزئینی |
| 3003-O | 45 مگاپاسکال | 25% | 1.0 تن | سقف، ناودان |
| 3003-H14 | 145 مگاپاسکال | 12% | 1.5 تن | قاب های خورشیدی، مقاطع عمومی |
| 5052-H32 | 195 مگاپاسکال | 12% | 2.0 تن | دریایی، حمل و نقل، تانک |
| 6061-T4 | 145 مگاپاسکال | 22% | 2.5 تن | مقاطع سازه ای |
آلومینیوم تقریباً دو برابر فولاد ملایم با سفتی مساوی به عقب برمیگردد و آنقدر سریع کار میکند که نواری که وارد ایستگاه پنجم میشود از نظر مکانیکی با مادهای که وارد ایستگاه اول میشود متفاوت است.
هر ایستگاه شکل دهی قدرت تسلیم محلی را بالا می برد که نیروی خمشی ایستگاه بعدی را افزایش می دهد. اثر تجمعی به صورت موج لبه عریض، نمایه منحنی، یا زاویه پایی که روی یک سیم پیچ حرکت میکند، نشان داده میشود. آلومینیوم گرمای اصطکاک را به سرعت از بین می برد، بنابراین علامت قابل مشاهده نصب نامناسب، گرد و غبار ریز آلومینیوم یا جمع شدن روی سطح رول است، نه یک نوار داغ.
ابزارهای رول آلومینیومی باید تا سطح 0.2 تا 0.4 میکرومتر براق شوند، از فولاد ابزار D2 یا DC53 ماشینکاری شوند و معمولاً با سرعت 15 تا 30 متر در دقیقه کار کنند.
تمایل آلومینیوم به سنگزنی و چسبیدن به فولاد ابزار باعث میشود پرداخت سطح و روانکاری اهمیت بیشتری نسبت به شکلدهی رول فولادی داشته باشد. این تنظیمات از رایج ترین نقص ها جلوگیری می کند:
حداقل شعاع خمش سریعترین راه برای مقایسه دماهای آلومینیومی برای شکل دهی رول است. این مقدار به صورت مضربی از ضخامت ماده بیان می شود و بیش از آن باعث ایجاد ترک در سطح خم بیرونی می شود.
تمرین معمولی برای خم های 90 درجه با محور خم عمود بر جهت غلتش:
مقادیر برای خمیدگی 90 درجه، عمود بر جهت غلتش. خم شدن به موازات جهت غلتش می تواند حداقل شعاع را تا 50 درصد افزایش دهد.
فولاد ملایم
آلیاژ آلومینیوم
یک خط رول فرمینگ آلومینیومی که به درستی تنظیم شده باشد، تلورانسهای عرض شکلدهی مثبت یا منفی 0.2 میلیمتر و تلورانسهای طول ساق بهعلاوه یا منفی 0.3 میلیمتر را دارد، مشروط بر اینکه عرض و ضخامت نوار ورودی در مشخصات باقی بماند.
شایع ترین خرابی های کیفی در پروفیل های آلومینیومی موج لبه، کمان طولی و خراش های کوچک روی سطح قابل مشاهده است. موج لبه معمولاً از عرض نوار ناهموار یا مجموعه رول فرسوده می آید. کمان از ضخامت نوار ناسازگار می آید. خراش ها ناشی از نقص سطح رول، کثیفی یا روغن کاری ناکافی است. هر سه پس از آنودایز کردن یا پوشش PVDF بیشتر قابل مشاهده هستند، بنابراین الزامات سطح باید در مرحله نقل قول بیان شود، نه اینکه پس از اجرای اولین سیم پیچ کشف شود.
تولید رول فرمینگ آلومینیومی به چهار گروه کاربردی تقسیم می شود: نصب خورشیدی، پشتیبانی الکتریکی، معماری و حمل و نقل، و پیکربندی ماشین در این گروه ها بیشتر از انتخاب های آلیاژی متفاوت است.
پروفیل های نصب خورشیدی معمولاً از 3003-H14 یا 5052 در ضخامت 1.5 تا 2.5 میلی متر، با سوراخ های از پیش پانچ شده که باید تحمل طولی مثبت یا منفی 0.5 میلی متر را داشته باشند، تشکیل می شوند. حفظ این تلورانس با یک مرحله پانچ جداگانه تقریبا غیرممکن است، به همین دلیل است که یک ایستگاه پانچ سروو در خط در همان خط تعبیه شده است.
 دستگاه رول فرمینگ براکت PV خورشیدی 8 محور سروو پانچینگ این خط، پانچ سروو را با شکلدهی رول ادغام میکند تا تلورانس سوراخهای محکم روی پروفیلهای نصب خورشیدی را حفظ کند، و چالش دقت طولی ± 0.5 میلیمتر را که قبلاً ذکر شد، برطرف میکند. مشاهده محصول →
پروفیلهای پشتیبانی الکتریکی مانند سینیهای کابل آلومینیومی و کانالهای پایه از نوار نازکتر، معمولاً 0.8 تا 1.5 میلیمتر تشکیل میشوند، و همان دستگاه اغلب چندین عرض پروفیل را در یک شیفت اجرا میکند. ابزار کاست با تغییر سریع زمان تعویض را زیر 30 دقیقه نگه می دارد.
 دستگاه شکل دهی رول سینی کابل با عرض قابل تنظیم این دستگاه که برای جابجایی سریع بین چند عرض سینی کابل ساخته شده است، برای پروفیل های پشتیبانی الکتریکی نوار نازک مناسب است و تعویض ابزار را کمتر از 30 دقیقه نگه می دارد. مشاهده محصول →
پروفیلهای معماری شامل قابهای ماژول PV و قابهای درب پنجره هستند، که کیفیت خمش تعیین میکند که آیا گوشههای قاب در 0.5 میلیمتر بسته میشوند. این خطوط کندتر کار می کنند و بالاترین رول رول را در فروشگاه می طلبند.
 دستگاه رول فرمینگ قاب PV و پروفیل درب پنجره این دستگاه خمش دقیقی را برای پروفیلهای معماری مانند قابهای ماژول PV و قابهای درب پنجره ارائه میکند و به بسته شدن گوشهها در عرض 0.5 میلیمتر همانطور که در متن توضیح داده شده است کمک میکند. مشاهده محصول →
قبل از سفارش خط، مطالعات موردی برنامه را مقایسه کنید و درخواست اجرای آزمایشی با سیم پیچ خود را بدهید. را کتابخانه مورد مشتری نشان میدهد که چگونه پروفیلهای مشابه در خطوط تولید کار میشوند، و شرکت ماشینآلات دقیق شانگهای سیهوا، از اجرای آزمایشی روی دستگاههای رولفرمینگ آلومینیومی خود پشتیبانی میکند.
خیر. در حالت T6، 6061 دارای کشیدگی زیر 10 درصد و استحکام تسلیم بالا است، بنابراین شعاع بیرونی بر روی خمهای معمولی رول میشکند. به جای آن از 6061-T4، 5052-H32 یا 3003-H14 استفاده کنید. اگر 6061-T6 یک الزام طراحی است، فرم را در T4 رول کنید و نمایه تمام شده را کهنه کنید.
برای پروفایل های عمومی، 3003-H14 ایمن ترین پیش فرض است. برای پروفیل های ساختاری، دریایی یا حمل و نقل، 5052-H32 یا 5056 استحکام بالاتری با شکل پذیری قابل قبول می دهد. برای پروفیل های صرفاً تزئینی، 1100-O یا 3003-O خطر ترک را به طور کامل از بین می برد.
ایستگاه های نهایی را 1 تا 3 درجه بیش از حد خم کنید، یک ایستگاه اندازه گیری اضافه کنید که زاویه شکل دهی صفر را اعمال کند، کشش نوار را بین ایستگاه ها افزایش دهید یا ابزار اصلاح شده با فنر برگشتی را راه اندازی کنید. قبل از تولید، برگشت فنری را روی قسمت کالیبراسیون اندازه گیری کنید.
درجه فولاد ابزار می تواند یکسان باشد، D2 یا DC53، اما رول رول باید ظریف تر، فاصله ها کمی تنگ تر، و روغن کاری سبک تر باشد. این تفاوت ها برای آلومینیوم اجباری است، نه اختیاری.
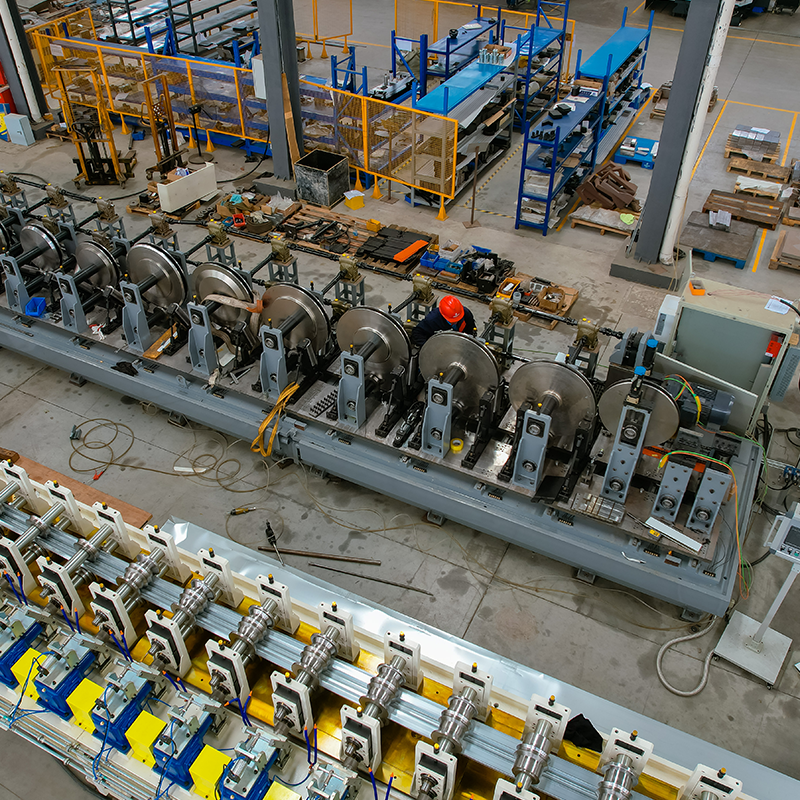
دیکویلر تک مواد عریض دستگاه تسطیح و دستگاه برای سوراخ کردن سوراخ های کوچک در دو طرف ...
مشاهده جزئیات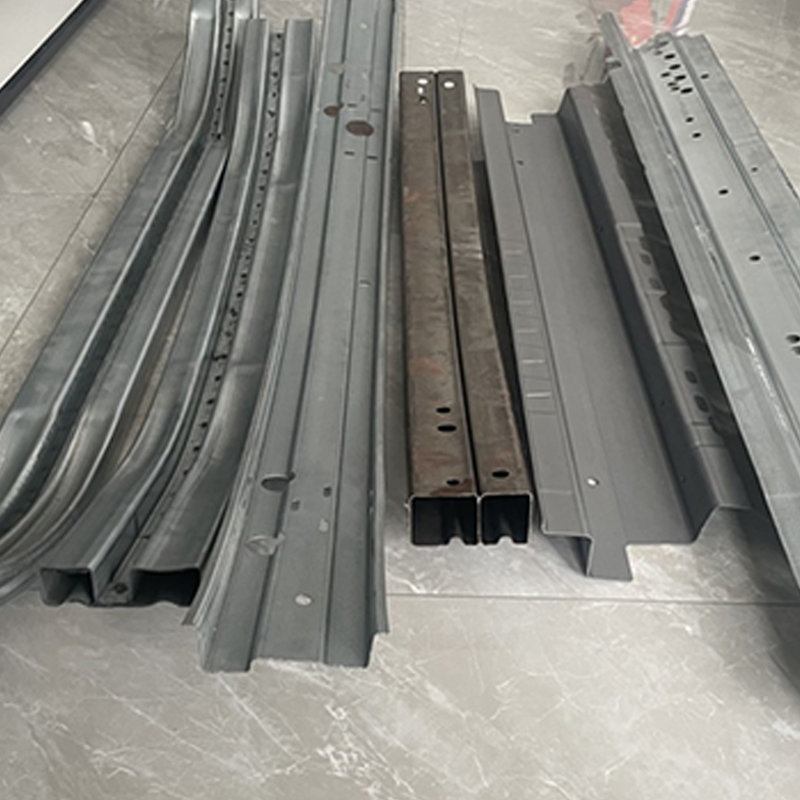
نمایشگر قالب غلتکی قالب ضد برخورد پرتو خمش جلو اتومبیل مکانیزم خم غلتشی تیر ضد برخورد قالب شات...
مشاهده جزئیات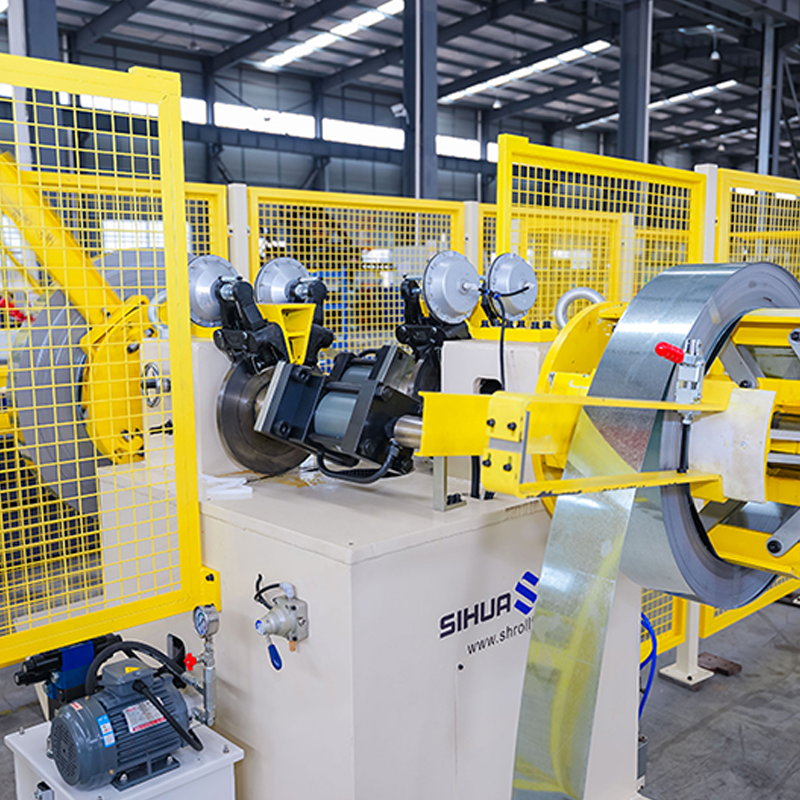
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. قدرت لیزر و طول جوش برای قرار دادن نوارهای فولادی با...
مشاهده جزئیات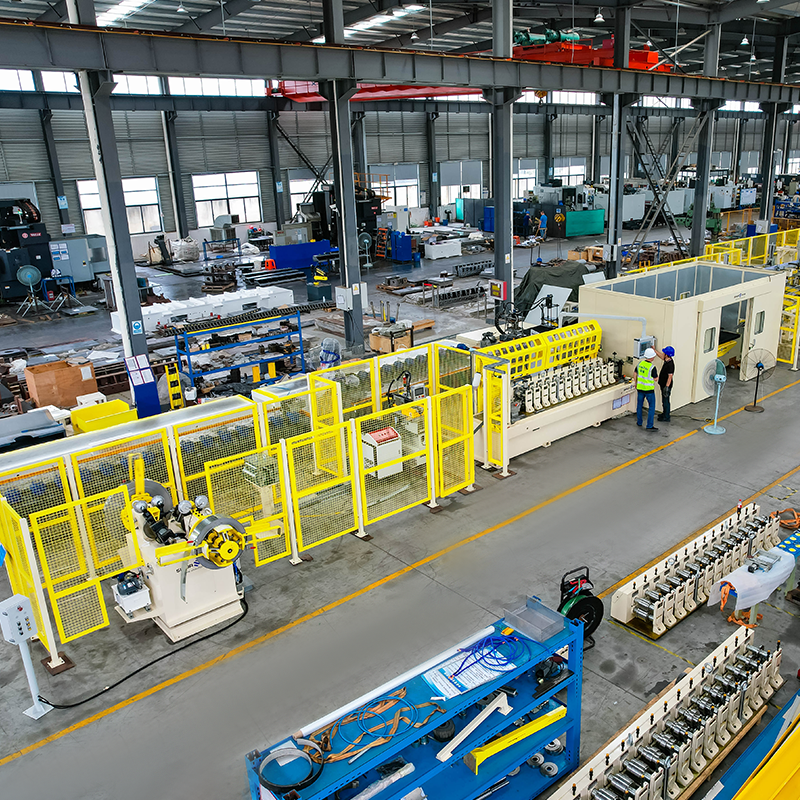
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. دستگاه رول فرمینگ کاست با تغییر سریع (تغییر 30 دقیقه...
مشاهده جزئیات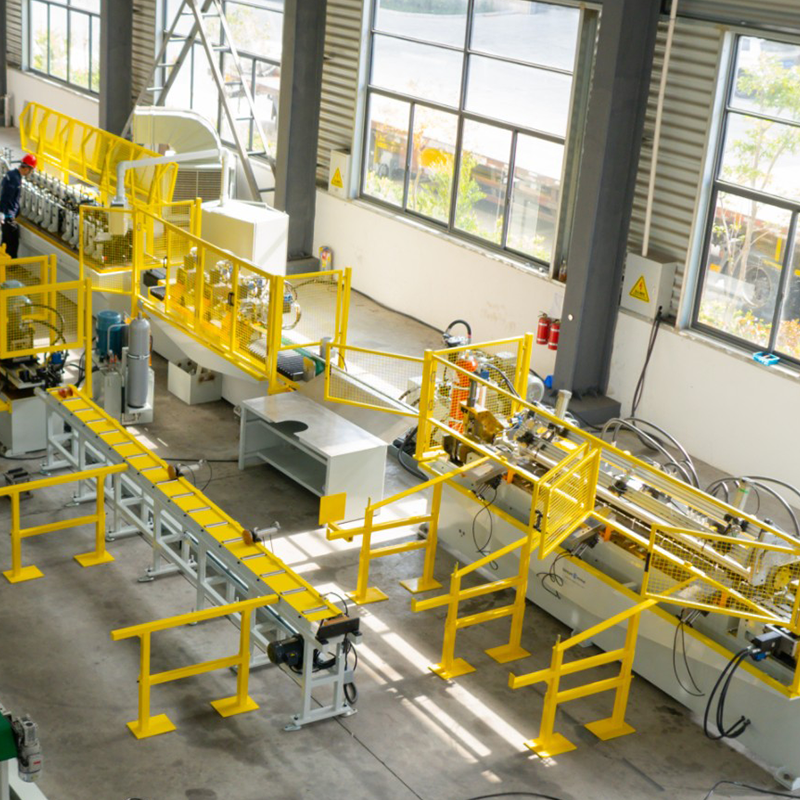
دستگاه انبساط/کنتراق کننده هیدرولیک دو سر فولادی پیش رنگ شده، انبساط/کنتراق کننده فولاد گالوانیزه دو سر، براکت ذخیره سازی فولادی پیش رنگ شده، کاهش تسمه. ...
مشاهده جزئیات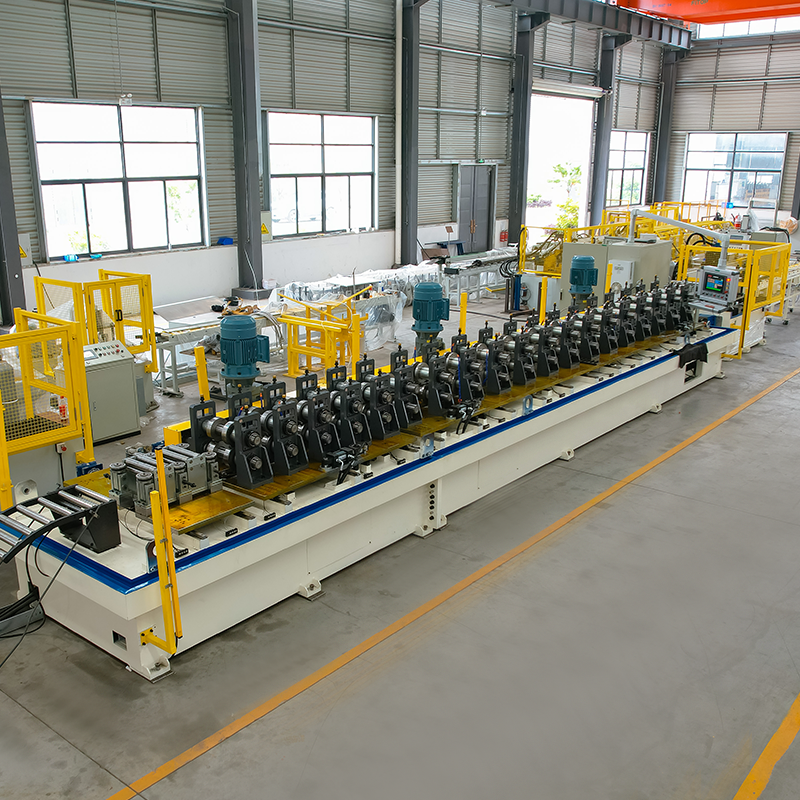
براکت خورشیدی تغییر خودکار عرض رول فرمینگ دستگاه دیکویل مواد با سکوی ذخیره سازی و بازوی رباتیک ...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل