یک کارخانه فلزی که قرارداد پرلین را می بندد معمولاً به همان ریاضیات عمل می کند: ترمز فشاری هر 30 تا 60 ثانیه یک قطعه چند خم را تحویل می دهد، در حالی که اولین سفارش تا پایان ماه به 8000 طول یکسان نیاز دارد. الف رول شکل دهنده ورق فلزی این محاسبه را با تشکیل پیوسته از سیم پیچ با سرعت 15 تا 50 متر در دقیقه تغییر می دهد و یک مقطع را در هزاران تکرار نگه می دارد. این راهنما توضیح میدهد که دستگاه چه کاری انجام میدهد، کدام پروفایلها سریعتر اجرا میشوند و چهار مشخصاتی که تعیین میکنند آیا یک خط برای خودش هزینه دارد یا خیر.
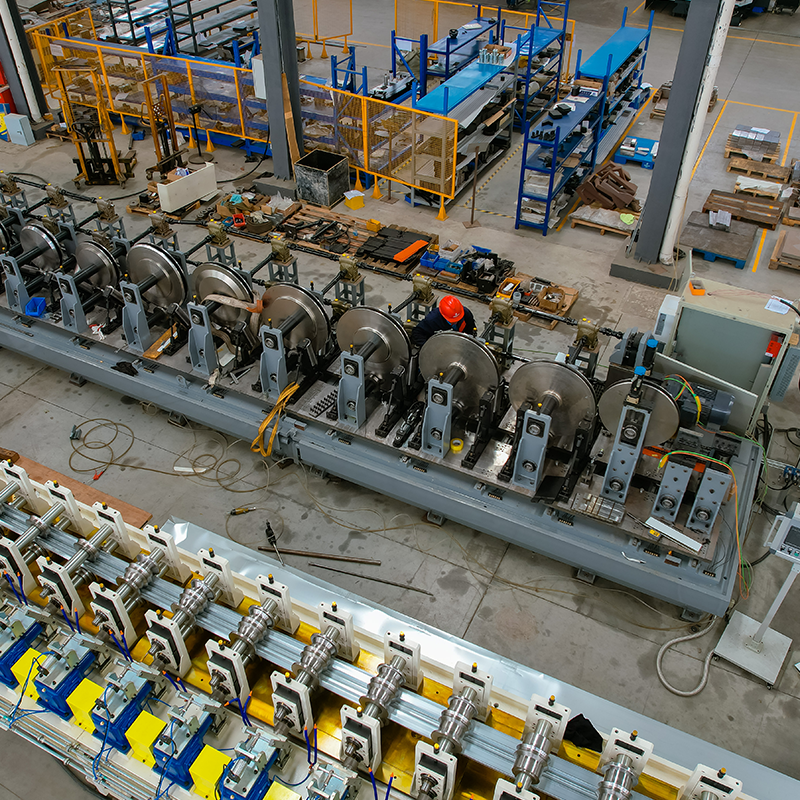
رولساز ورق فلزی یک ماشین شکلدهی پیوسته است که نوار سیمپیچ را از طریق دنبالهای از قالبهای غلتکی جفتی تغذیه میکند، هر ایستگاه یک تغییر زاویه کوچک اضافه میکند تا زمانی که نوار بهعنوان یک پروفیل تمام شده با مقطع ثابت خارج شود.
تعریف اصلی رول فرمینگ خم شدن پیشرونده ورق فلزی از طریق 8 تا 24 ایستگاه غلتکی همسان است. از آنجایی که هر خم در مراحل کوچک ایجاد می شود، این فرآیند از علامت گذاری سطح و مشکلات برگشت فنری که در کار ترمز فشاری تک ضربه ظاهر می شود جلوگیری می کند.
هر خط شامل پنج واحد عملکردی است:
خروجی عملی این است که یک خط جایگزین پرس بریک، پرس پانچ و دو یا سه دسته مواد می شود. هندسه پروفیل، از جمله تعداد خطوط خم، عمق، و عرض فلنج، تعداد ایستگاه را تعیین می کند: اجازه دهید یک تا سه ایستگاه در هر خط خم، با دو به عنوان شکل برنامه ریزی مشترک.
رولساز ورق فلزی صحیح با خانواده پروفیلی که تولید میکند تعریف میشود، زیرا هندسه مقطع، تعداد ایستگاهها، هزینه ابزارآلات و سرعت خط واقعی را تعیین میکند. خطوط تجاری نصب شده در پنج محدوده نشان داده شده در زیر دسته بندی می شوند.
 دستگاه رول فرمینگ CUZ Sigma با تغییر خودکار عرض این دستگاه سه پروفیل CUZ و سه پروفیل CU-sigma را در یک خط، با سیستم تغییر عرض خودکار و شفت 110 میلیمتری، مناسب تولید پروفیل با مخلوط بالا تشکیل میدهد. مشاهده محصول →
 دستگاه رول شکل دهی نوار کاست برای پروفیل های سری 41 این کاست از نوع کاست، پروفایلهای 41×21 تا 41×76 را با به اشتراک گذاشتن یک مجموعه غلتکی 20 ایستگاهی و افزودن یک نوار کاست 10 ایستگاهی، ساختهشده برای نوار SS304 با استحکام بالا، کنترل میکند. مشاهده محصول →
سرعت خط معمولی براساس خانواده پروفایل، بر حسب متر در دقیقه
محدوده اندازه های پروفایل تجاری رایج را پوشش می دهد. پروفیل های سنگین یا بسیار عمیق در انتهای پایین هر نوار قرار دارند.
یک رول ورق فلزی را با ارزیابی چهار عامل به ترتیب انتخاب کنید: محدوده مواد، هندسه پروفیل، سرعت خط و روش تغییر. هر یک قیمت دستگاه را بیش از هر ویژگی اختیاری در قیمت گذاری تغییر می دهد.
اگر سیم پیچ های ورودی بیشتر از عرض نوار مورد نیاز پروفیل است، یک دستگاه برش یا دیکویلر سنگین را جلوتر از اولی قرار دهید. این ترکیب ضایعات لبههای خط شکلدهی را از بین میبرد و دستگاه را با عرض دقیق سیم پیچ تغذیه میکند. تامین کنندگانی که زنجیره کامل را در یک قرارداد می سازند قطعات یدکی، راه اندازی و مسئولیت گارانتی را ساده می کنند.
 دستگاه برش برای کنترل دقیق عرض سیم پیچ این خط برش کویلهای عریض را به پهنای نوار دقیق مورد نیاز رولساز برش میدهد، ضایعات لبهها را کاهش میدهد و تغذیه کویل قبل از تولید را سادهتر میکند. مشاهده محصول →
Shanghai Sihua Precision Machinery Co., Ltd. یکی از تولیدکنندگانی است که زنجیره را از بریدگی و جداسازی از طریق رولسازی، پانچ سروو و بستهبندی خودکار تامین میکند. زمانی که تاریخ تحویل و ادغام خط در کنار قرارداد شما باشد، این دامنه اهمیت دارد. قبل از مقایسه قیمت، محدوده ماشین و مشخصات پشتیبانی را بررسی کنید.
برنده های شکل دهی رول برای قطعات با مقطع ثابت در حجم بالا. برنده های ترمز فشاری برای دویدن کوتاه و خم شدن چند محوره پیچیده. مهر زنی تنها زمانی برنده می شود که قطعه به اندازه کافی برای قالب مترقی فشرده باشد و حجم آن هزینه ابزار را توجیه کند.
| روش | اشکال معمولی | خروجی عملی | سرمایه گذاری ابزار | زمان تغییر |
| رول شکل دهنده ورق | طول مقطع ثابت | 15-50 متر در دقیقه | متوسط به بالا | 15-90 دقیقه |
| بریک را فشار دهید | براکت های کوتاه، بخش های کم حجم | 1-4 قسمت در دقیقه برای یک قطعه 3 خم | پایین | 5-20 دقیقه |
| پرس مهر زنی | قطعات فشرده با سوراخ های شکل گرفته | 10-25 قسمت در دقیقه در قالب پیشرونده | بالاترین | 2-8 ساعت |
هنگامی که سطح مقطع یکسان باقی می ماند و حجم پیش بینی شده از حدود 5000 تا 15000 متر در ماه، بسته به نرخ کار محلی، پروفیل را روی یک رول شکل قرار دهید. نتایج میدانی از خطوط نصب شده، بازپرداخت 12 تا 18 ماهه در عملیات دو شیفتی با 50 درصد استفاده را تأیید می کند. را بخوانید مطالعات موردی پروژه برای اعداد تأیید شده قبل از بودجه.
اینها سوالاتی است که مدیران کارخانه اغلب قبل از امضای خط تولید رول می پرسند.
اکثر فرم دهنده های تک منظوره 0.3 تا 3.0 میلی متر را پردازش می کنند. برلین سازه ای و سیستم های قفسه ای قائم با محورهای بزرگتر و درایوهای گشتاور بالاتر به 4.0 تا 6.0 میلی متر می رسد، اما هزینه ابزارآلات به شدت بالای 3 میلی متر افزایش می یابد زیرا قطر رول و قدرت محرک هر دو افزایش می یابد.
یک تا سه ایستگاه در هر خط خم مجاز است. یک کانال کلاه ساده به شش تا هشت نیاز دارد. یک پرلین سیگما عمیق می تواند به چهارده تا بیست نیاز داشته باشد. ایستگاه های بیشتر تلورانس را سخت می کنند اما ماشین را طولانی می کنند و بودجه ابزار را افزایش می دهند.
بله، از سه مسیر: تغییر رول دستی با تنظیم 60 تا 120 دقیقه، تغییر سریع کاست با تنظیم 15 تا 30 دقیقه، یا تنظیم خودکار عرض و ارتفاع، که در خطوط گل میخ دیوار خشک که اندازه آنها به طور مداوم تغییر می کند اما شکل آن تغییر نمی کند، رایج است.
هزینه تمام شده فرآیند فعلی، از جمله نیروی کار اپراتور، راه اندازی، ضایعات، و دوباره کاری را با یک خط تغذیه شده با سیم پیچ که در بهره برداری پیش بینی شده اجرا می شود، مقایسه کنید. یک خودروی سایز متوسط که دو شیفت کار می کند و با بهره وری 50 درصد کار می کند، معمولاً در عرض 12 تا 18 ماه برای یک قطعه مقطع ثابت بازپرداخت می کند.
دیکویلر تک مواد عریض دستگاه تسطیح و دستگاه برای سوراخ کردن سوراخ های کوچک در دو طرف ...
مشاهده جزئیات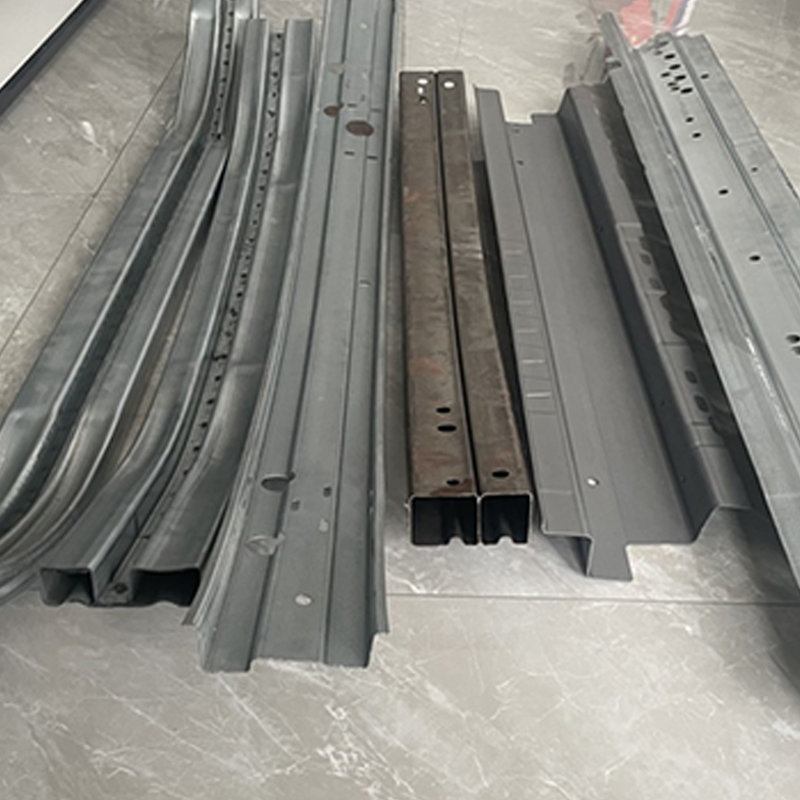
نمایشگر قالب غلتکی قالب ضد برخورد پرتو خمش جلو اتومبیل مکانیزم خم غلتشی تیر ضد برخورد قالب شات...
مشاهده جزئیات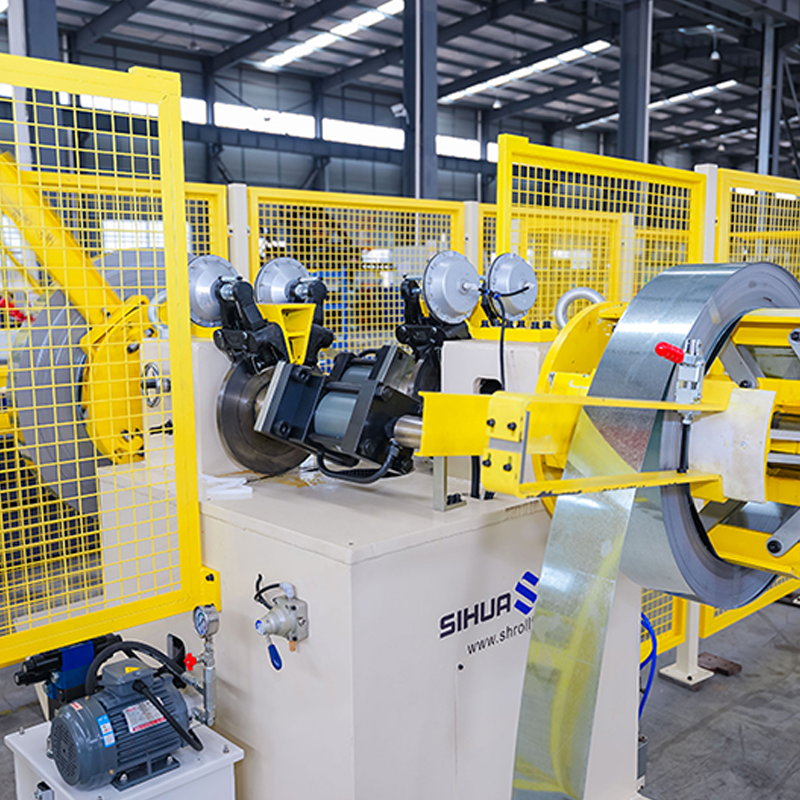
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. قدرت لیزر و طول جوش برای قرار دادن نوارهای فولادی با...
مشاهده جزئیات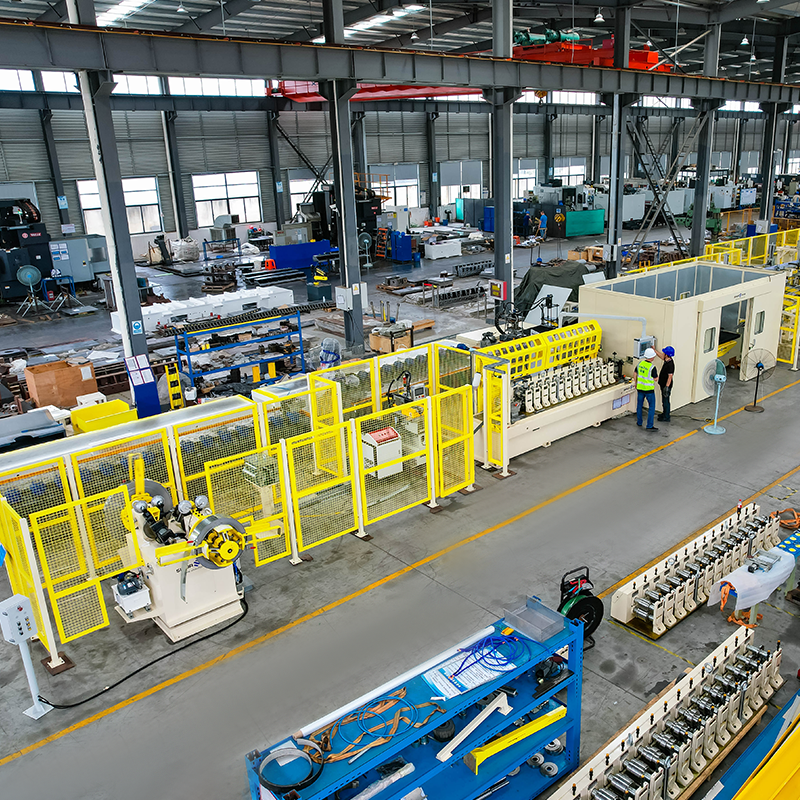
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. دستگاه رول فرمینگ کاست با تغییر سریع (تغییر 30 دقیقه...
مشاهده جزئیات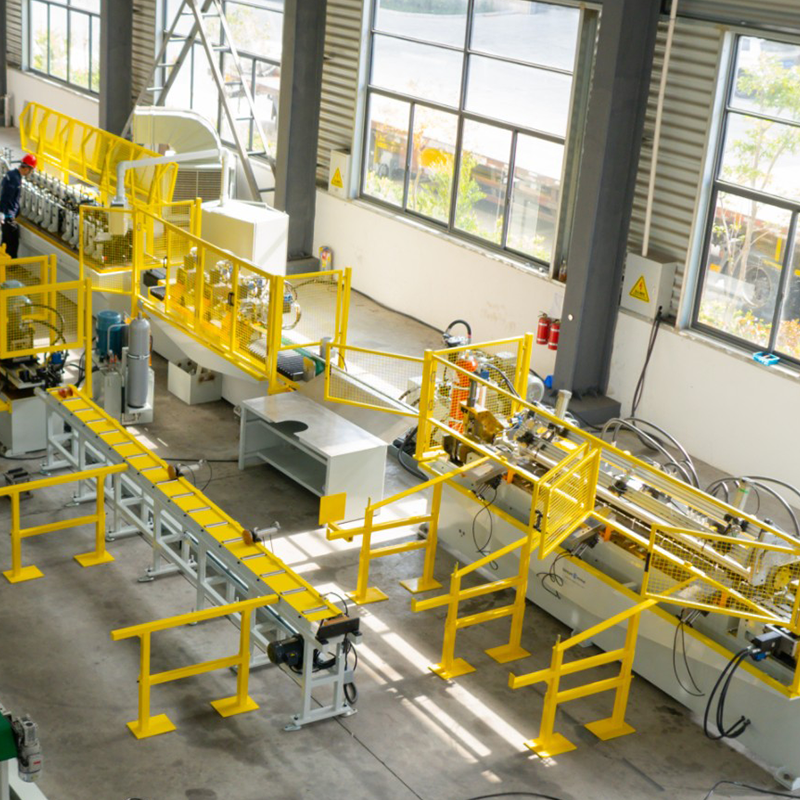
دستگاه انبساط/کنتراق کننده هیدرولیک دو سر فولادی پیش رنگ شده، انبساط/کنتراق کننده فولاد گالوانیزه دو سر، براکت ذخیره سازی فولادی پیش رنگ شده، کاهش تسمه. ...
مشاهده جزئیات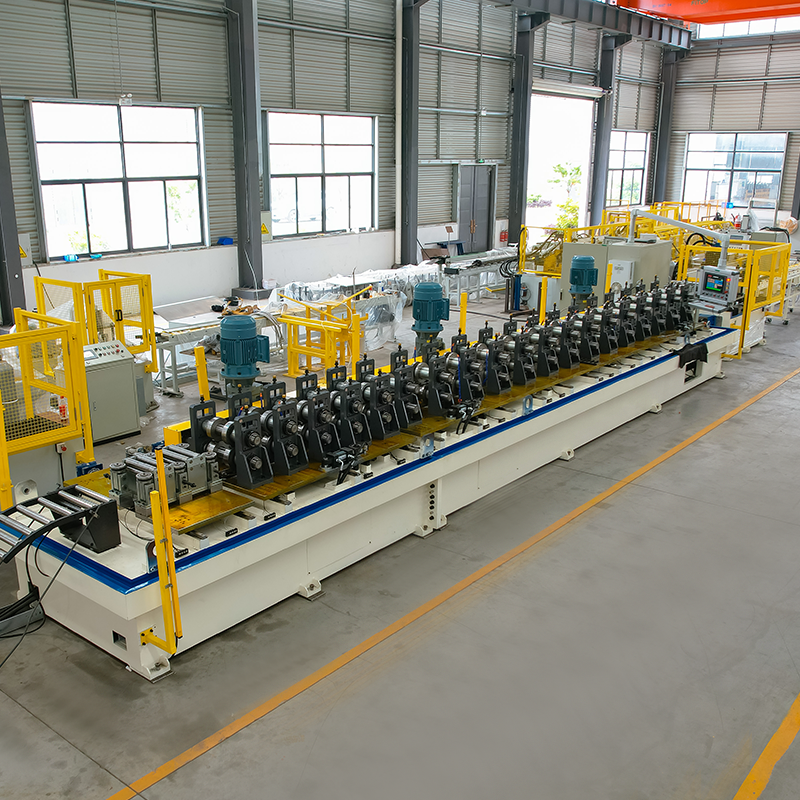
براکت خورشیدی تغییر خودکار عرض رول فرمینگ دستگاه دیکویل مواد با سکوی ذخیره سازی و بازوی رباتیک ...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل