کارخانههای فولادی که برای پروژههای سقف پیوسته مناقصه میکنند، معمولاً وقتی نقشهها را بررسی میکنند به همین نتیجه میرسند: روکش سقف Z شکل است، مغازهشان برای کانالهای C راهاندازی شده است، و شکاف وسیعتر از آن چیزی است که به نظر میرسد. دستگاه رول فرمینگ purlin z یک خط فرم دهی سرد مداوم است که پروفیل های Z را از نوار فولادی گالوانیزه گرم در یک پاس تولید می کند که شامل پانچ و برش می شود.
فلنجهای افست بخش Z به پرلینها اجازه میدهد تا در دستهها لانه کنند و روی اتصالات همپوشانی داشته باشند، اما این افست همچنین باعث میشود که ابزار رول، سوراخکاری و زمانبندی برشی متفاوت از خط پرلین C طراحی شود. دستگاه اشتباه معمولاً به شکل انحراف زاویه فلنج، سوراخهای اتصال نادرست یا سرعت خطی که نمیتواند ظرفیت پانچ شما را تامین کند، ظاهر میشود.
تعریف کوتاه: دستگاه رول شکلدهی purlin z یک سیستم شکلدهی سرد مداوم است که نوار فولادی را به یک بخش Z نامتقارن خم میکند و پانچ، برش و انباشته اختیاری را در جریان تولید یکسان ادغام میکند.
دستگاه شکلدهی رول پرلین z باید افست فلنج و زاویه فلنج را در محدودههایی نگه دارد که به پرلینهای تمامشده اجازه میدهد تا محکم لانه کنند و بهطور قابل پیشبینی به هم متصل شوند: آفست در 1.0 میلیمتر و مربع فلنج در عرض 1 درجه در طول کامل.
فاصله بین دو فلنج، بعد تعیین کننده بخش Z است. در طول شکل دهی، نوار در دو جهت در فواصل مختلف از محور خنثی خم می شود. اگر گل رول پشت فنری را متعادل نکند، پروفیل می پیچد و نوک فلنج باز یا بسته می شود. این یک شکاف قابل مشاهده بین پرلین های تو در تو ایجاد می کند و بسته را روی یک کامیون ناپایدار می کند.
در وهله اول، لانه سازی دلیل اقتصادی اصلی برای انتخاب پرلین های Z است.
بسته بندی پرلین Z تقریباً 25 تا 35 درصد از فضای کف کامیون کمتر از همان تعداد پرلین C با همان ارتفاع بخش استفاده می کند. این صرفه جویی زمانی ناپدید می شود که چرخش و برگشت فنری در خط شکل دهی کنترل نشود.
توان عملیاتی یک خط پرلین Z به ضخامت نوار، ارتفاع تار و زمان سیکل پانچ بستگی دارد، نه به توان موتور به تنهایی. هنگامی که عرض سیم پیچ ثابت شد، این سه مقدار تعداد پایه های رول، سرعت شکل دهی و پیکربندی پانچ را تعیین می کنند.
محدوده مشخصات معمولی برای جمع آوری قبل از مقایسه قیمت ها:
برای مغازههایی که به پروفایلهای C، U، Z و Sigma در یک خط نیاز دارند، نوار کاست و ابزار قابل تنظیم سروو میتوانند بیش از یک خانواده پروفایل را بدون از دست دادن انعطافپذیری برای اجرای دستههای کوچک پوشش دهند.
 دستگاه رول فرمینگ چند پروفیل برای مقاطع C، U، Z و Sigma این دستگاه کاست و ابزار قابل تنظیم سروو را برای اجرای چندین خانواده پروفایل در یک خط از جمله C، U، Z و Sigma ترکیب میکند. همانطور که در زمینه تولید پرلین ذکر شده است، مناسب مغازههایی است که برای دستههای کوچک به انعطافپذیری نیاز دارند و در عین حال خروجی بالا را حفظ میکند. مشاهده محصول →
یک پرلین وب 250 میلی متری در مواد 2.0 میلی متری با سرعت 15 متر در دقیقه در نظر بگیرید. شش ساعت زمان خالص دویدن حدود 5400 متر طول پرلین در هر شیفت را به همراه دارد، قبل از اینکه زمان بیکاری، تغییر سیم پیچ و راه اندازی را در نظر بگیرید. طول برش، تعداد سوراخ ها و سرعت بسته بندی می تواند این رقم را 10 تا 20 درصد کاهش دهد.
| پارامتر | محدوده معمولی | تاثیر تولید |
| ضخامت نوار | 1.5-3.0 میلی متر، Q235B / Q355B | نوار ضخیم تر به پاس های بیشتر و سرعت کمتر نیاز دارد |
| ارتفاع وب | 100-350 میلی متر | پایه های قابل تنظیم محدوده را پوشش می دهند. ابزار ثابت نگه می دارد افست محکم تر |
| عرض فلنج | 40-70 میلی متر | عرض سیم پیچ را تنظیم می کند و بر هزینه برش تأثیر می گذارد |
| سرعت شکل گیری | 8-18 متر در دقیقه | زمان چرخه پانچ معمولاً حد مجاز است |
| تحمل طول | /-1.0-2.0 میلی متر | بر سرعت نعوظ در اتصالات لپ شده تأثیر می گذارد |
| تحمل فاصله سوراخ | /-0.5 میلی متر با پانچ سروو | از ایجاد مجدد سوراخ های شکاف در محل جلوگیری می کند |
زمان تغییر، بزرگترین تفاوت هزینه عملیاتی بین ماشینهای purlin Z است و خطی را که یک نمایه در تمام سال اجرا میکند از خطی که روزانه دستههای کوچک پردازش میکند جدا میکند.
گزینه کلاسیک، رولهای تنظیمشده شیم است، که در آن اپراتورها فاصلهدهندهها را اضافه یا حذف میکنند تا پایهها را برای ارتفاع وب جدید تنظیم مجدد کنند. محلول قابل تنظیم سروو، عرض پایه و ارتفاع پروفیل را توسط موتور تغییر می دهد و همان کارتریج های رول را در جای خود نگه می دارد. سیستمهای کاست با تغییر سریع یک نوار کاست کامل را حذف کرده و دیگری را در عرض چند دقیقه وارد میکنند.
| پیکربندی | زمان تغییر | بهترین تناسب |
| شیم تنظیم شده | 30-60 دقیقه | یک یا دو پروفیل پایدار، دورهای طولانی |
| سروو قابل تنظیم | 5-10 دقیقه | سه تا هشت ارتفاع وب |
| کاست با تغییر سریع | 2-5 دقیقه | تغییرات پروفایل روزانه و برنامه های JIT |
قانون سرانگشتی خطوط تولید: اگر یک ارتفاع وب بیش از 500 تن در ماه کار کند، یک دستگاه رول ثابت Z اختصاصی خط جهانی را در پایداری شکست می دهد. در زیر این حجم، قابلیت تنظیم بازپرداخت را کوتاه می کند.
پانچ اولین گلوگاهی است که باید محاسبه شود، زیرا یک پرلین Z متصل شده می تواند شش تا دوازده سوراخ داشته باشد و زمان چرخه پانچ سقف سرعت خط را تعیین می کند.
سیم پیچ های از پیش پانچ شده راحت به نظر می رسند، اما الگوهای سوراخ بین پروژه ها تغییر می کند. پانچ سروو آنلاین هر سوراخ را در موقعیت برش با یک رمزگذار حلقه بسته ثبت می کند، که فاصله سوراخ ها را در 0.5- میلی متر نگه می دارد، حتی زمانی که ضخامت نوار تغییر می کند. اگر برنامه پردازش سیم پیچ شما شامل پانچ براکت خورشیدی یا سینی کابل علاوه بر پرلین ها باشد، سر پانچ به جای پایه های شکل دهی، تصمیم انعطاف پذیری می شود.
 دستگاه رول شکل دهی سروو 8 محور برای براکت های PV خورشیدی این خط مجهز به سیستم پانچ سروو 8 محوره، به طور خودکار موقعیت پانچ و عرض/ارتفاع پروفیل را برای پروفیل های براکت خورشیدی تنظیم می کند. ثبت رمزگذار حلقه بسته را برای فاصله دقیق حفرهها ارائه میکند و زمانی که الگوهای پانچ بین پروژهها متفاوت است، ایدهآل است. مشاهده محصول →
برای برش، یک برش پرنده سروو با همگام سازی برش با خط عبور، تلورانس طول را در 1.0- میلی متر نگه می دارد. یونیت های قطع کننده هیدرولیک ارزان تر هستند اما معمولاً در 3- تا 5 میلی متر فرود می آیند و سوراخی ایجاد می کنند که مونتاژ سایت را کند می کند. طرح بندی کامل درایو و کنترل را با راهنمای انتخاب دستگاه شکل دهی پروفیل قبل از اینکه تامین کنندگان را لیست کوتاه کنید
پس از برش، پرلین ها برای شمارش و بسته بندی به یک میز خالی می روند. یک ایستگاه تسمهبندی خودکار دو کارگر دستی را در هر شیفت تعویض میکند و کشش بسته را ثابت نگه میدارد، که از هندسه تودرتو در طول حمل و نقل کامیونی مشابه محافظت میکند که پروفایلهای Z را جذاب میکند.
 دستگاه بسته بندی پروفایل و تسمه اتوماتیک برای بسته های فلزی این سیستم بستهبندی چرخاندن دکمهها، بستهبندی بستههای کوچک و پالتبندی بستههای بزرگ را با نوارهای پشتیبانی چوبی خودکار میکند. این جایگزین کارگران بستهبندی دستی میشود و کشش ثابت بسته را تضمین میکند، از پروفیلهای پرلین در حین حمل و نقل محافظت میکند و جابجایی پایین دست را بهبود میبخشد. مشاهده محصول →
از تامین کننده بخواهید تا زمان پانچ زدن را برای طولانی ترین پرلین شما شبیه سازی کند. برنامه کنترل باید شتاب، کاهش سرعت و موقعیت یابی علامت برش را در نظر بگیرد، نه تنها برای میانگین سرعت خط عبور.
سریعترین راه برای مقایسه تامینکنندگان دستگاه پرلین Z، درخواست سه سند قبل از قیمتگذاری تجاری است: طرح گل رول، طرح قالب پانچ و یک قطعه آزمایشی که از نوار فولادی خودتان تشکیل شده است.
هنگام ارزیابی پیشنهادات تجهیزات از ترتیب زیر استفاده کنید.
قبل از اینکه متعهد شوید، مراجع نصب شده را بررسی کنید. آرشیو پرونده پروژه سیهوا شامل خطوط کامل شکل دهی و قفسه ای است که به سازندگان ساختمان های فلزی تحویل داده می شود، با همان معماری پانچ سروو و برش پرنده که در بالا توضیح داده شد.
پاسخهای کوتاه به چهار سؤالی که در خرید دستگاه پرلین Z غالب هستند در زیر آمده است.
بله. خطوط چند نمایه با پایه های قابل تنظیم سروو یا کاست های تغییر سریع بین بخش های C، U، Z و Sigma جابجا می شوند. این مبادله در مقایسه با خط اختصاصی Z که هرگز ابزارسازی را تغییر نمی دهد، پایداری تلورانس کمی کمتر است.
خطوط استاندارد نوار فولادی گالوانیزه گرم 1.5 تا 3.0 میلی متری را در گریدهای Q235B یا Q355B حمل می کنند. ضخامت بالایی به عرض فلنج و تعداد پاس های شکل دهی بستگی دارد. پاس های کم باعث برگشت فنر در نوک فلنج می شود و شکاف های تودرتو را ناپایدار می کند.
با متریال 2.0 میلی متری با سرعت 15 متر در دقیقه و شش ساعت کار خالص، یک شیفت 8 ساعته حدود 5400 متر طول پرلین تولید می کند. طول برش، تعداد سوراخها و سرعت روی هم چیدن میتواند این رقم را کاهش دهد، بنابراین زمان چرخه پانچ را با ترکیب محصول خود تأیید کنید.
تلورانس طول پرلین سرعت نعوظ را در اتصالات درهم کنترل می کند. قیچی پرنده سروو با اندازه گیری طول حلقه بسته /-1.0 تا 2.0 میلی متر را نگه می دارد. یک برش هیدرولیک معمولاً در 3- تا 5 میلی متر با جهت سوراخ ناسازگار فرود می آید. برای پروژههای سقف پیوسته، تلرانس سختتر برای خود در سایت هزینه دارد.
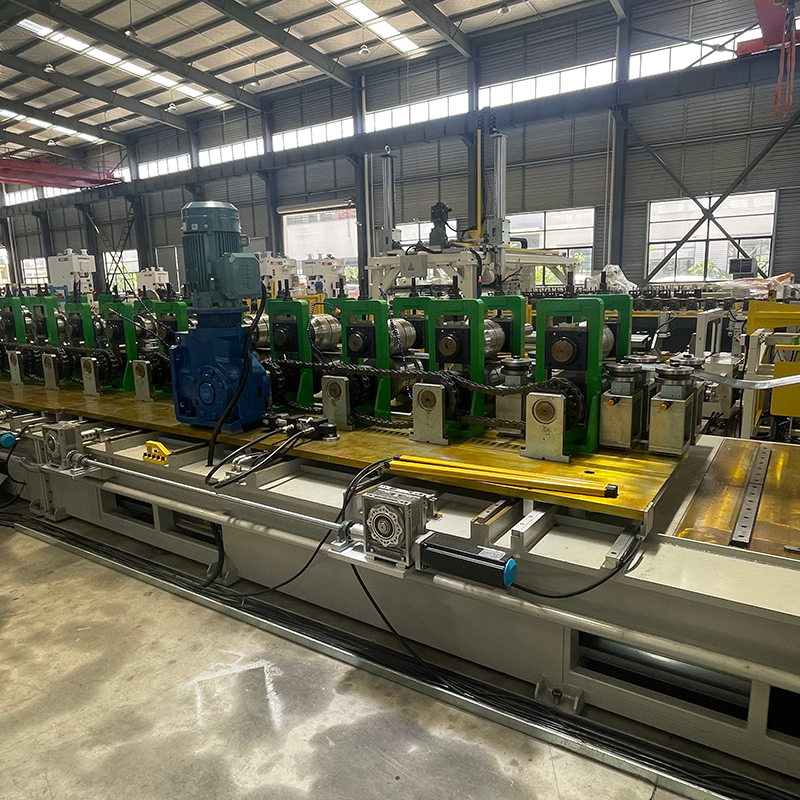
دستگاه رول فرمینگ سیگما CUZ دیکویلر تک سر سنگین با ظرفیت 5 تن. دستگاه تسطیح (قبل ا...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل