سیستم های شبکه ای سقفی T یکی از پرکاربردترین روش ها برای ایجاد سقف های کاذب در ساختمان های تجاری و صنعتی می باشد. در قلب هر سیستمی از این دست، مجموعه ای از پروفیل های فولادی رول شکل قرار دارد: سه راهی های اصلی، سه راهی های متقاطع و اجزای اتصال. را دقت پروفایل این بخش های فلزی تعیین می کند که شبکه سقف چقدر خوب مونتاژ می شود، چقدر وزن می تواند تحمل کند، و سقف تمام شده چقدر صاف و تمیز به نظر می رسد. در این راهنما، توضیح میدهیم که چرا دقت پروفیل در هنگام انتخاب دستگاه رولفرمینگ شبکه T سقفی یک مسئله در سطح تصمیمگیری است.
پروفیل شبکه سقفی T یک جزء فولادی رول شکل است که به شکل T معکوس است. شبکه عمودی مسیر حمل بار را ایجاد می کند، در حالی که فلنج افقی یک لبه برای کاشی های سقف و وسایل روشنایی ایجاد می کند. در یک سیستم سقف کاذب استاندارد، سه راهی های اصلی در یک جهت اجرا می شوند و سه راهی های متقاطع در فواصل زمانی معین به آنها قفل می شوند. شبکه به دست آمده به عنوان چارچوب ساختاری است که از پانل های آکوستیک، توری های تهویه و وسایل نور پشتیبانی می کند.
از آنجایی که این پروفیل ها در حجم های بالا به تولید انبوه می رسند، دقت ابعادی آن ها باید تکه به تکه قابل تکرار باشد. یک تغییر جزئی در ارتفاع تار یا عرض فلنج می تواند باعث شل شدن سه راهی متقاطع شود یا باعث موج دار شدن صفحه سقف شود.
دقت نمایه فقط یک موضوع زیبایی شناختی نیست. بر عملکرد کل سیستم سقف تأثیر می گذارد. انجمن آمریکایی تست و مواد (ASTM) و استانداردهای مشابه، تلورانس های مجاز را برای اجزای شبکه سقف فلزی مشخص می کنند. هنگامی که یک دستگاه رول فرمینگ پروفیل هایی خارج از این تلورانس ها تولید می کند، سه مشکل ظاهر می شود.
به طور خلاصه، دقت پل بین کویل های خام و سیستم سقفی است که طبق طراحی کار می کند.
هنگام ارزیابی خط رول شکل دهی شبکه T سقفی، ابعاد زیر باید به طور مرتب بررسی شوند:
| بعد | تحمل توصیه شده | چرا اهمیت دارد |
|---|---|---|
| ارتفاع وب | ± 0.15 میلی متر | عمق شبکه و انتقال بار به آویزها را کنترل می کند |
| عرض فلنج | ± 0.20 میلی متر | روی نشیمنگاه کاشی و دید قابل مشاهده تأثیر می گذارد |
| فاصله اسلات | 0.10 ± میلی متر | تعامل بین سه راهی را ثابت نگه می دارد |
| موقعیت سوراخ | 0.10 ± میلی متر | تراز سخت افزاری اتصال و آویزان را تضمین می کند |
| صافی (کمبر) | ≤ 1.0 میلی متر در هر 3000 میلی متر | از خطوط شبکه موج دار جلوگیری می کند |
این تلورانس ها زمانی قابل دستیابی هستند که دستگاه رول فرمینگ دارای غلتک های سفت و سخت، فیدرهای سروو دقیق و یک سیستم برش پایدار باشد. ماشینی که نتواند این مقادیر را به طور پیوسته نگه دارد، مشکلات غیرقابل قبولی را ایجاد خواهد کرد.
 دستگاه رول شکل دهی شبکه T-bar اصلی و متقاطع با کاست تغییر سریع این دستگاه رول فرمینگ از طریق غلتک های سفت و سخت و یک سیستم برش پایدار، تلورانس های شبکه سقفی محکم را نگه می دارد. کاست با تغییر سریع آن هزینههای بهروزرسانی آینده را کاهش میدهد و میز برش نوار T امکان تنظیم طول آزادانه را فراهم میکند. مشاهده محصول →
چندین انتخاب طراحی ماشین به طور مستقیم تعیین می کند که آیا مشخصات نهایی در داخل تحمل باقی می ماند یا خیر.
هر عبور از مجموعه ای از غلتک ها باعث خمش تدریجی می شود. اگر پروفیل های رول ضعیف محاسبه شوند یا برگشت فنر مواد جبران نشود، زاویه فلنج منحرف می شود. رول های با کیفیت بالا با ماشینکاری CNC ساخته شده از فولاد سخت شده هندسه خود را بسیار طولانی تر نگه می دارند.
نیروهای تشکیل دهنده بارهای جانبی و گشتاورهای خمشی ایجاد می کنند. یک قاب سبک با سرعت زیاد خم می شود که منجر به تغییر طولی در ارتفاع وب می شود. ساختار محکم قاب جعبه و تراز شفت دقیق این امر را به حداقل می رساند.
دقت در جهت طولی به همان اندازه مهم است. یک سیستم برش با کنترل سروو، نوار را از طریق رمزگذارها و برش ها در موقعیت چرخه دقیق اندازه گیری می کند، بنابراین طول برش و مکان های پانچ قابل تکرار هستند. این زمانی که نوار T دارای یک سری شکاف های پانچ است که باید با سه راهی های متقاطع هماهنگ شوند بسیار مهم است.
برای میله های T متقاطع از نوع قلاب، هندسه اتصال به بریدگی و سوراخ کردن دقیق بستگی دارد. اگر می خواهید ببینید که چگونه این اهداف دقیق در عمل محقق می شوند، Sihua's موارد پروژه نصب های واقعی را نشان می دهد.
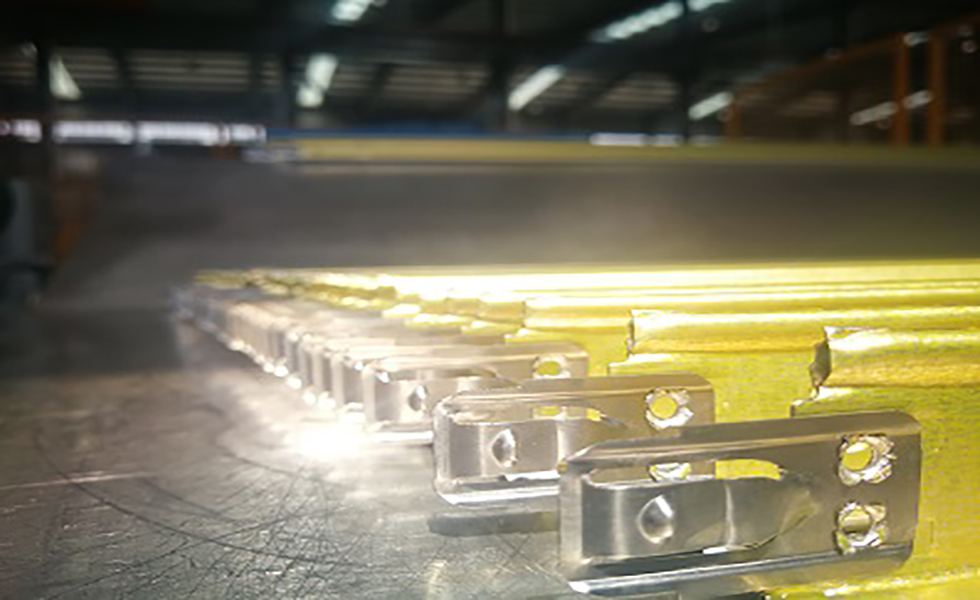 دستگاه شکل دهی رول قلاب T-Bar آلیاژی برای سیستم های تعلیق سقفی این دستگاه تخصصی میله های فولادی T شکل را با قلاب های آلیاژی یکپارچه برای اتصالات سقفی مطمئن تشکیل می دهد. نصب شده در پروژه های اخیر، اتوماسیون بالا و تولید سریع را ارائه می دهد و آن را برای تولید قطعات سقف تجاری و مسکونی با حجم بالا مناسب می کند. مشاهده محصول →
حتی بهترین ماشین بدون نظم و انضباط تولید مناسب دقت خود را از دست خواهد داد. سه حوزه عملی تلورانس ها را ثابت نگه می دارند:
را راهنمای کامل خریدار شامل جدول زمانبندی تعمیر و نگهداری است که توسط بسیاری از سازندگان استفاده می شود.
هنگام ارزیابی تامین کنندگان، بپرسید که چگونه دستگاه در طول اجرای با حجم بالا، تلورانس را حفظ می کند. به دنبال ویژگی هایی مانند:
پروفیل های شبکه سقفی مختلف نیاز به ابزارهای متفاوتی دارند. خطی که تیهای اصلی و متقاطع تولید میکند میتواند به کاستهای قابل تعویض برای تغییر ارتفاع تار یا عرض فلنج مجهز شود. اگر قصد دارید تی های متقاطع از نوع هوک را اجرا کنید، ایستگاه های پانچ و بریدگی باید با سرعت شکل دهی هماهنگ باشند. برای بخشهای خاص مانند سریهای UT، FUT و UDT، دستگاه به ایستگاههای شکلدهی اضافی و ابزارهای گودی دقیق نیاز دارد.
را دوره بازپرداخت هنگامی که دستگاه بتواند دقت خود را بدون کاهش سرعت نگه دارد، بهبود می یابد. سیستمهای شکلدهی شبکه T سقفی سیهوا، کنترل سروو و قابهای ناهموار را برای حفظ مقادیر نشاندادهشده در جدول بالا یکپارچه میکنند. برای اهداف تولید شما، مهندسان فروش می توانند داده های تحمل دقیق را بر اساس مشخصات سیم پیچ شما ارائه دهند.
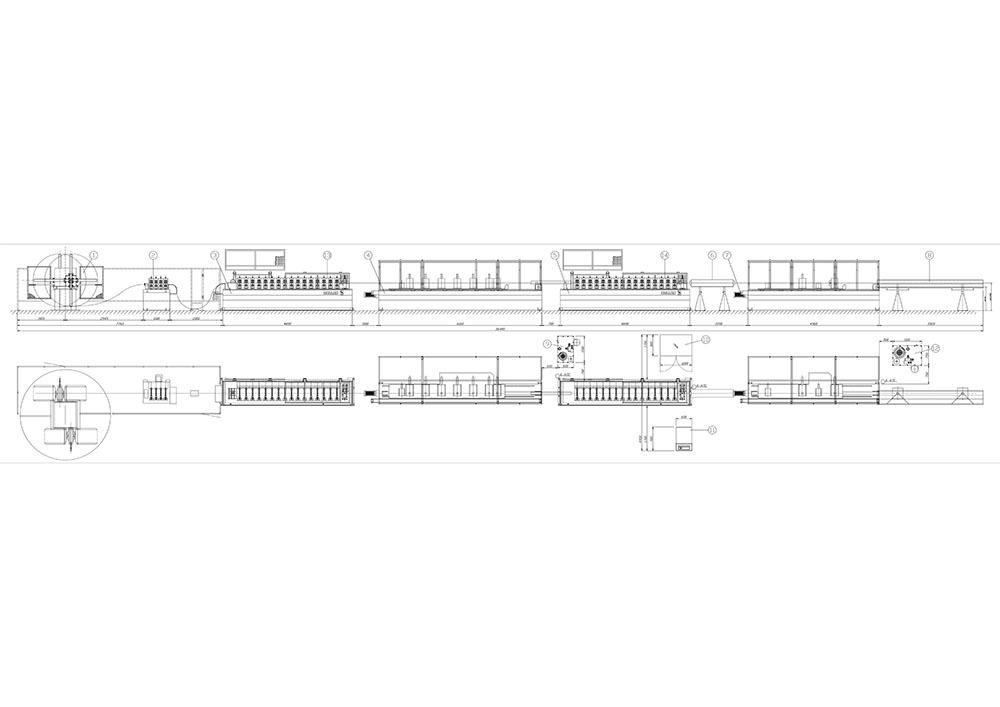 دستگاه رول شکل دهی سقفی UT FUT UDT این دستگاه همه کاره پروفیل های اصلی و متقاطع را برای شبکه های T سقفی UT، FUT و UDT در یک واحد تولید می کند. کنترل سروو و یک قاب ناهموار به حفظ تلورانس های استاندارد برای ارتفاع وب، عرض فلنج و فاصله شکاف کمک می کند. مشاهده محصول →
پاسخ: تلورانس های استاندارد معمولاً 0.15 ± میلی متر برای ارتفاع تار، 0.20 ± میلی متر برای عرض فلنج و ± 0.10 میلی متر برای فاصله شکاف ها هستند. اینها را می توان از نمونه های برش آزمایشی تأیید کرد.
پاسخ: بله، با استفاده از سیستم کاست تغییر سریع. تغییر غلتکهای شکلدهی به همان دستگاه اجازه میدهد تا میلههای T اصلی، میلههای T متقاطع و حتی قطعات قلابدار را بدون توقف طولانیمدت تولید کند.
پاسخ: عمر غلتک به مواد سیم پیچ و زمان اجرا بستگی دارد. برای نوارهای فولادی گالوانیزه، بسیاری از سازندگان قبل از نیاز به سنگ زنی یک تا دو میلیون متر می گیرند. بررسیهای منظم ابعاد به شما میگوید چه زمانی ابزار نیاز به تعمیر و نگهداری دارد.
دقت پروفیل معیار عملکرد مرکزی در دستگاه رول شکل دهی شبکه سقفی T است. هزینه مواد، راندمان نصب، یکپارچگی سازه و کیفیت بصری سقف نهایی را به هم مرتبط می کند. وقتی نقل قول های ماشین را مقایسه می کنید، فقط روی سرعت تمرکز نکنید. بررسی کنید که دستگاه میتواند تحملها را برای سالها حفظ کند. یک خط با دقت بالا ممکن است در ابتدا هزینه بیشتری داشته باشد، اما کاهش ضایعات، دوباره کاری، و شکایات میدانی بازدهی بسیار بهتری را ارائه می دهد.
UT FUT UDT سقف T-grid نوار رول فرمینگ دستگاه طرح اصلی و متقاطع پروفیل توری T سقفی (Main and Cross) UT و پروفیل T-grid سقفی (...
مشاهده جزئیات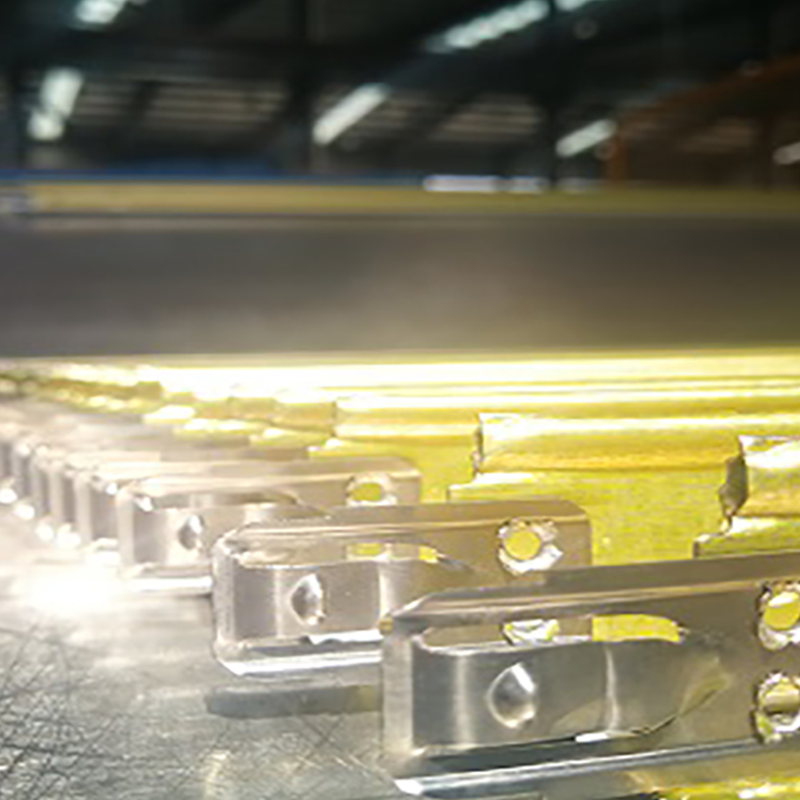
3. دستگاه رول شکل دهی نوار تی متقاطع قلاب آلیاژی یک قطعه تخصصی از تجهیزات مهندسی شده برای تولید میله های فولادی T شکل با قلاب های آلیاژی یکپارچه است. ...
مشاهده جزئیات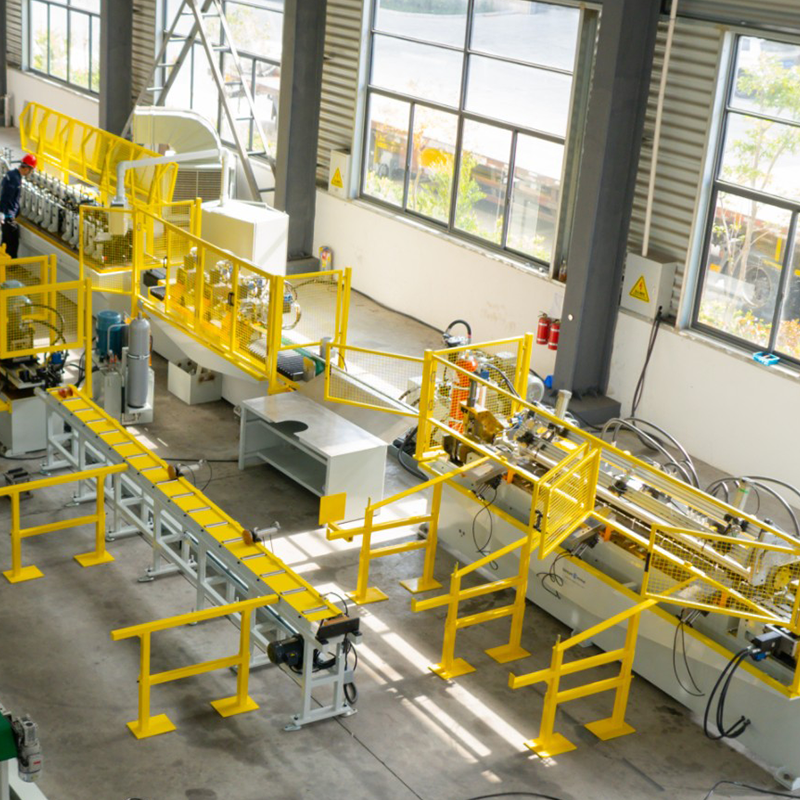
دستگاه انبساط/کنتراق کننده هیدرولیک دو سر فولادی پیش رنگ شده، انبساط/کنتراق کننده فولاد گالوانیزه دو سر، براکت ذخیره سازی فولادی پیش رنگ شده، کاهش تسمه. ...
مشاهده جزئیات
دستگاه رول فرمینگ کاست پروفیل unistruct SS304 دستگاه تسطیح (قبل از استفاده از دستگاه پرس پانچ به دستگاه تراز کردن نیاز است.)...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل