کفپوش فلزی داربست که معمولاً به عنوان تخته داربست یا تخته عرشه فلزی شناخته می شود، یک جزء ساختاری است که کارگران و مواد را در سیستم های دسترسی موقت پشتیبانی می کند. برای سازندگان این پانل ها، توانایی ترکیب برجستگی ضد لغزش، سوراخ شدن و تاشو لبه در یک فرآیند رول فرمینگ پیوسته یک مزیت بهره وری تعیین کننده است. رول ساز عرشه فلزی داربست با پردازش درون خطی، یک کلاف فولادی ساده را مستقیماً به یک تخته عرشه آماده و آماده برای استفاده تبدیل میکند، مراحل مختلف جابجایی را حذف میکند، هزینههای نیروی کار را کاهش میدهد و سازگاری ابعادی را بهبود میبخشد.
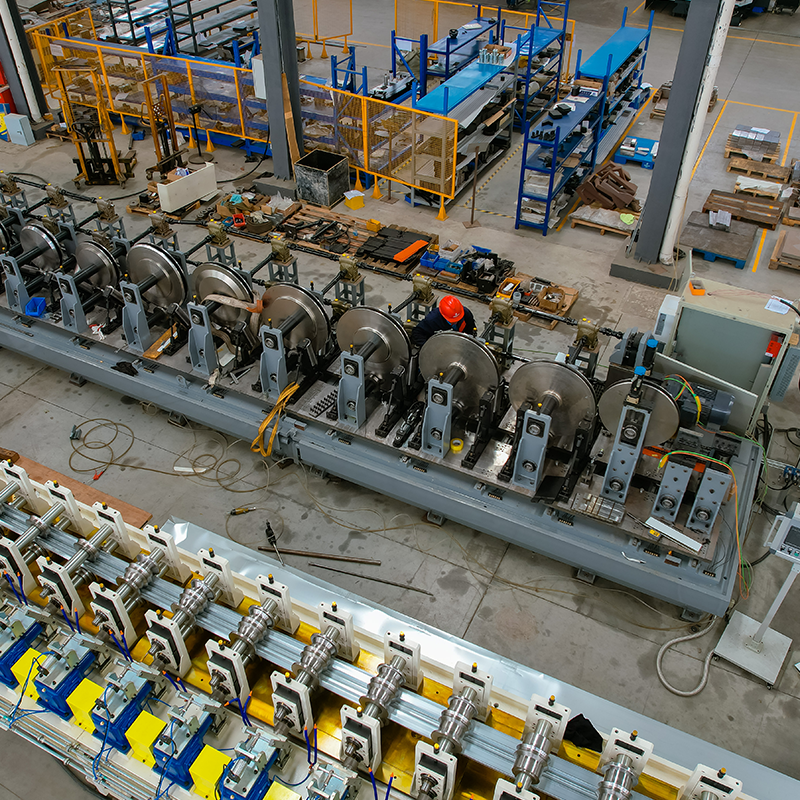
 دستگاه رول شکل دهی یکپارچه داربست فلزی این دستگاه نقش برجسته، پانچ و تاشو لبه را در یک خط پیوسته ترکیب می کند و سیم پیچ فولادی ساده را به تخته های عرشه داربست تمام شده با ابعاد ثابت و کاهش کار تبدیل می کند. مشاهده محصول →
یک خط یکپارچه مدرن به جای ارسال قطعات از پیش برش خورده به یک پرس هیدرولیک برای منبت کاری و سپس به دستگاه دیگری برای پانچ و تا کردن، هر سه عملیات را با سرعت خط انجام می دهد. این مقاله فرآیندهای اصلی، اجزای اصلی، ملاحظات مواد و معیارهای انتخاب برای این تجهیزات تخصصی را توضیح میدهد و نشان میدهد که چرا پردازش خطی به روش تولید ترجیحی برای تولیدکنندگان عرشه داربست تبدیل شده است.
رول عرشه فلزی داربست یک خط رول فرمینگ است که به طور خاص برای تولید تختههای پیادهروی فلزی و پانلهای عرشه مورد استفاده در سیستمهای داربست و سکوهای دسترسی صنعتی مهندسی شده است. دستگاه پایه رولسازی سرد را انجام میدهد تا یک سیم پیچ فلزی مسطح را به شکل پروفیل عرشه با دندههای طولی و هندسه لبه مشخص شکل دهد. در پیکربندی درون خطی خود، این خط همچنین سه ایستگاه اضافی را ادغام می کند: برجسته سازی ضد لغزش، سوراخ کردن، و تاشو لبه.
جریان فرآیند ساده است. یک دیکویل کویل را وارد یک تراز می کند که نوار را صاف می کند و کشش آن را کنترل می کند. سپس نوار از طریق یک توالی ایستگاه رول عبور می کند که در آن پروفیل به تدریج شکل می گیرد. در یک نقطه مشخص در خط، یک غلتک طرحدار سطح پیادهروی را برجسته میکند تا بافت ضد لغزش بادوامی ایجاد کند. سپس یک واحد پانچ مبتنی بر سروو، الگوهای سوراخ را برای زهکشی، تثبیت یا کاهش وزن برش می دهد. در نزدیکی انتهای خط، غلتکهای تاشو لبههای کناری را میبندند تا یک حاشیه ایمن و سفت ایجاد کنند. در نهایت، یک قالب پرنده پروفیل را به طول مشخصی برش می دهد.
نقش برجسته ضد لغزش یکی از مهمترین عملیات در تولید عرشه داربست است، زیرا سطح پیاده روی حتی در صورت قرار گرفتن در معرض باران، روغن یا گرد و غبار ساختمانی باید ایمن بماند. به جای اعمال یک پوشش یا چسباندن یک صفحه ضد لغزش جداگانه، نقش برجسته داخلی از غلتک های سخت شده برای فشار دادن یک بافت سه بعدی به طور مستقیم به سطح فولاد استفاده می کند.
الگوهای برجسته برجسته عبارتند از الماس، اشک و اشکال شورون. انتخاب الگو هم بر ضریب اصطکاک و هم بر سفتی ساختاری پانل تأثیر می گذارد. بسته به ضخامت مواد و الزامات ایمنی بازار هدف، عمق منبت معمولاً بین 0.3 تا 1.0 میلی متر کنترل می شود. از آنجایی که رول های برجسته در خط ادغام شده اند، بافت قبل از بسته شدن کامل پروفیل اعمال می شود، که بازگشت فنری را کاهش می دهد و تضمین می کند که الگوی یکنواخت در تمام طول تخته باقی می ماند.
در مقایسه با حک کردن پس از فرآیند بر روی یک پرس جداگانه، حک کردن خطی زمان چرخه را کاهش میدهد، از خطاهای موقعیتیابی مجدد جلوگیری میکند و آسیب به لبههای از قبل برش داده شده را به حداقل میرساند. همچنین خط تولید را فشردهتر و خودکارسازی آسانتر میکند.
سوراخ کردن چندین هدف را در عرشه داربست انجام می دهد: سوراخ های گرد به آب و زباله ها اجازه می دهد تا از تخته راهرو عبور کنند. شکاف های دراز را می توان برای تثبیت تخته به لوله های داربست استفاده کرد. و سوراخ های طرح دار وزن پانل را بدون به خطر انداختن ظرفیت بار آن کاهش می دهد. یک ایستگاه پانچ درون خطی این کارها را در حالی که نوار هنوز در حال حرکت است، با استفاده از پانچ های سروو رانده که می توانند بین دسته ها دوباره برنامه ریزی شوند، انجام می دهد.
فناوری پانچ سروو در این کاربرد بسیار ارزشمند است زیرا تکرارپذیری بالا، نویز کم و تغییرات الگوی سوراخ انعطاف پذیر را ارائه می دهد. یک مثال خوب از این قابلیت، واحد پانچ سروو توسعه یافته برای خطوط براکت فتوولتائیک است، که در آن از همان اصل برای سوراخ کردن سوراخ ها در فواصل دقیق در طول شکل دهی رول با سرعت بالا استفاده می شود. این تکنیک به خوبی در صنعت ثبت شده است: برای نگاهی عمیق تر به نحوه عملکرد پانچ سروو و جایی که می توان آن را اعمال کرد، مرور کلی ما را در مورد دستگاه سروو پانچ 8 محور: نحوه کار، ویژگی های کلیدی و کاربردها .
 دستگاه پانچ سرو 8 محور برای پروفیل های براکت PV این واحد پانچ مبتنی بر سروو، تکرارپذیری بالا و الگوهای سوراخ انعطافپذیر هماهنگ با سرعت خط را ارائه میکند، و آن را برای سوراخ کردن دقیق در عرشه داربست و تولید براکت خورشیدی ایدهآل میکند. مشاهده محصول →
با ادغام ایستگاه پانچ در رول رول عرشه داربست، سازندگان از هزینه و کار یک مرحله پانچ جداگانه جلوگیری می کنند. موقعیت سوراخ با سرعت خط هماهنگ است، بنابراین هر برد فاصله یکسانی دریافت می کند، که برای نصب سریع در محل بسیار مهم است.
لبه های عرشه فلزی داربست صرفاً جزییات تزئینی نیستند. آنها تعیین می کنند که چگونه تخته با قاب داربست به هم متصل می شود، پانل چقدر وزن می تواند تحمل کند، و کارگران چقدر می توانند با خیال راحت آن را تحمل کنند. تاشو لبههای درون خطی، لبههای طولی پروفیل را به شکل هندسی مشخصی مانند یک فلنج خمیده، یک تاشو دوتایی لبهدار یا یک لبه جعبه بسته فشار میدهد.
به عنوان مثال، یک لبه لبه دار، یک حاشیه گرد صاف ایجاد می کند که از پارگی جلوگیری می کند و تمرکز استرس را در لبه کاهش می دهد. یک دیوار جانبی تا شده عمیق تر، مدول مقطع عرشه را افزایش می دهد و مقاومت در برابر خمش تحت بار را بهبود می بخشد. ایستگاه تاشو همچنین هندسه لبه را با سطح برجسته تراز می کند تا پروفیل کلی پس از برش صاف و از نظر ابعادی ثابت بماند.
هنگامی که عرشه به طول برش داده شد، تخته های تمام شده را می توان مستقیماً برای بسته بندی به ایستگاه بسته بندی اتوماتیک فرستاد.
 دستگاه بسته بندی پروفایل اتوماتیک برای تخته های عرشه بسته بندی این سیستم بسته بندی به طور خودکار پروفیل های فلزی تمام شده را چرخانده، بسته بندی و پالت می کند، انتهای خط تولید را ساده می کند و تخته های عرشه داربست را برای حمل و نقل به طور موثر آماده می کند. مشاهده محصول →
یک رول عرشه فلزی داربست کامل با پردازش خطی از چندین ماژول هماهنگ تشکیل شده است. درک هر جزء به خریداران کمک می کند تا پیکربندی تجهیزات را مقایسه کنند و از هزینه های غیر ضروری جلوگیری کنند.
تجهیزات اختیاری پایین دستی شامل میزهای انباشته خودکار، ایستگاه های توزین و دستگاه های بسته بندی پروفیل می باشد. هرچه خط یکپارچه تر باشد، عملیات دستی کمتری بین ورودی سیم پیچ و خروجی بسته نهایی باقی می ماند.
پروفیل های عرشه داربست بر اساس استانداردها و کاربردهای منطقه ای متفاوت است، بنابراین اکثر رول سازها برای محدوده خاصی از عرض، ضخامت و پروفیل مواد طراحی می شوند. مقادیر معمولی برای یک خط خطی با اندازه متوسط در زیر فهرست شده است.
| پارامتر | محدوده معمولی |
|---|---|
| مواد | فولاد گالوانیزه، فولاد نرم، فولاد ضد زنگ |
| ضخامت نوار | 1.2 تا 2.5 میلی متر |
| عرض نوار | 300 تا 600 میلی متر |
| سرعت خط | 8 تا 15 متر در دقیقه |
| عمق منبت | 0.3 تا 1.0 میلی متر |
| دقت مشت زدن | ± 0.3 میلی متر |
| دقت طول برش | ± 1.0 میلی متر |
انتخاب مواد مناسب به همان اندازه مهم است. فولاد گالوانیزه به دلیل مقاومت در برابر خوردگی و شکل پذیری خوب برای عرشه داربست رایج است. فولاد ضد زنگ برای کارخانه های شیمیایی و سایت های ساحلی که در آن محیط های تهاجمی عمر مفید فولاد معمولی را کوتاه می کند، انتخاب می شود. در هر مورد، رولساز باید طوری طراحی شود که قدرت تسلیم و رفتار برگشت فنری مواد را کنترل کند تا پروفیل نهایی شکل نهایی خود را حفظ کند.
پوشش فلزی داربست رول شکل در طیف وسیعی از محیط های ساختمانی و صنعتی ظاهر می شود. از آن به عنوان سطح ایستاده روی داربست های لوله و کوپلر، داربست های حلقه ای و داربست های قاب استفاده می شود. همین مشخصات در سکوهای دسترسی دائمی، راهروها، راهروهای پشت بام، سکوهای محافظ لبه و سکوهای دسترسی قالب نیز به کار گرفته شده است.
پردازش درون خطی، سازگاری محصول را با این موارد استفاده متفاوت آسانتر میکند. الگوهای برجسته مقاومت در برابر لغزش را برای کارگران تعمیر و نگهداری پشت بام بهبود می بخشد. سوراخ های زهکشی سوراخ شده سکوها را در شرایط بیرونی خشک نگه می دارد. و لبه های تا شده قوی از کارگران در هنگام بلند شدن و حمل پانل ها با دست محافظت می کند. برای تولیدکنندگان، توانایی تولید این گونه ها در یک خط، موجودی را کاهش می دهد و زمان تحویل به سایت را کوتاه می کند.
برای مشاهده نمونه های واقعی از نحوه استفاده از تجهیزات رول فرمینگ در محیط های تولیدی، می توانید موارد زیر را مرور کنید مطالعات موردی پروژه از پایگاه نصب شرکت جمع آوری شده است. این موارد نشان می دهد که چگونه خطوط عرشه یکپارچه پیکربندی، راه اندازی و در عمل اجرا می شوند.
انتخاب رول عرشه فلزی داربست مناسب نیاز به درک روشنی از ترکیب محصول، کیفیت هدف و فضای کف موجود دارد. نکات زیر باید قبل از سفارش با تامین کننده در میان گذاشته شود.
به کیفیت یکپارچه سازی ماژول های منبت کاری و پانچ توجه ویژه ای داشته باشید. اینها ایستگاه هایی هستند که یک خط عرشه داخلی را از یک رول ساز استاندارد متمایز می کنند و طراحی آنها تأثیر مستقیمی بر کارایی تولید و ثبات محصول دارد.
اکثر خطوط برای ضخامت نوار بین 1.2 تا 2.5 میلی متر طراحی شده اند. محدوده دقیق به هندسه پروفیل و عمق برجسته مورد نیاز بستگی دارد. مواد ضخیم تر خطر ناپدید شدن الگوی برجسته را تحت بار زیاد کاهش می دهد اما نیروی شکل دهی مورد نیاز را افزایش می دهد.
هنگامی که ایستگاه ها به درستی توسط PLC و درایوهای سروو همگام شوند، زمان چرخه بسیار کمی را اضافه می کنند. سرعت خط معمولاً توسط پروفیل شکلدهی و واحد برش محدود میشود نه توسط ماژولهای برجسته یا پانچ.
الزامات بسته به کشور و برنامه نهایی متفاوت است. مراجع رایج شامل استانداردهای تست بار برای سکوهای داربست و طبقه بندی های مقاومت در برابر لغزش است که حداقل سطح اصطکاک سطح راه رفتن را تعریف می کند. خریداران باید شواهد آزمایشی را بخواهند که نشان دهد الگوی برجسته مطابق با استاندارد بازار مربوطه است.
در یک خط مدرن با ایستگاههای سروو و ابزارهای آزادسازی سریع، بسته به تعداد ایستگاهها و پیچیدگی بخش تاشو لبه، تغییر کامل مجموعه رول میتواند از 30 دقیقه تا چند ساعت طول بکشد. دستور العمل های منبت کاری و پانچ درون خطی را معمولاً می توان از سیستم کنترل فراخوانی کرد که باعث کاهش بیشتر خرابی می شود.
دیکویلر تک مواد عریض دستگاه تسطیح و دستگاه برای سوراخ کردن سوراخ های کوچک در دو طرف ...
مشاهده جزئیات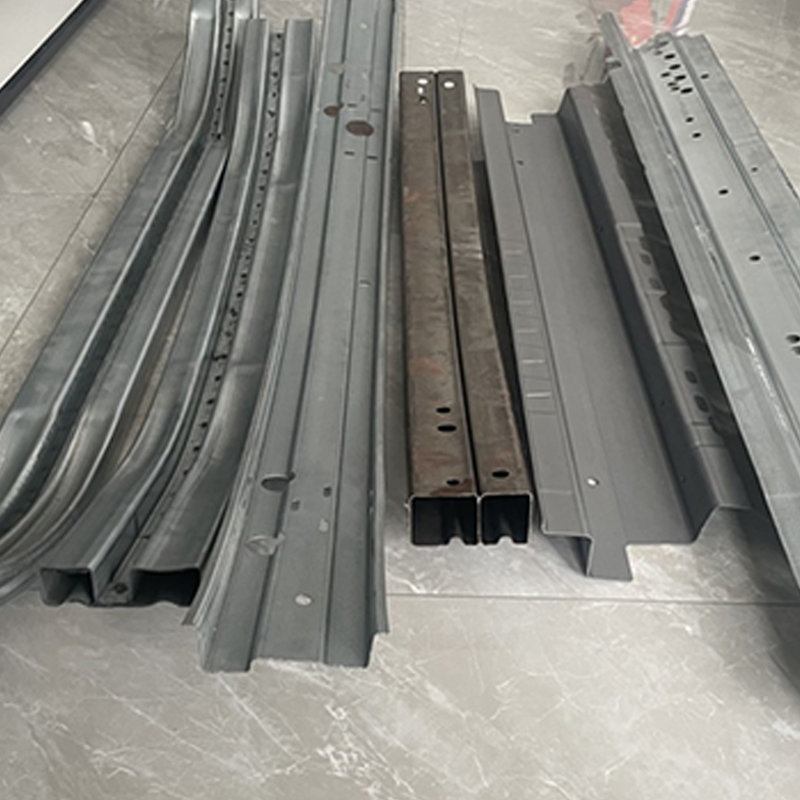
نمایشگر قالب غلتکی قالب ضد برخورد پرتو خمش جلو اتومبیل مکانیزم خم غلتشی تیر ضد برخورد قالب شات...
مشاهده جزئیات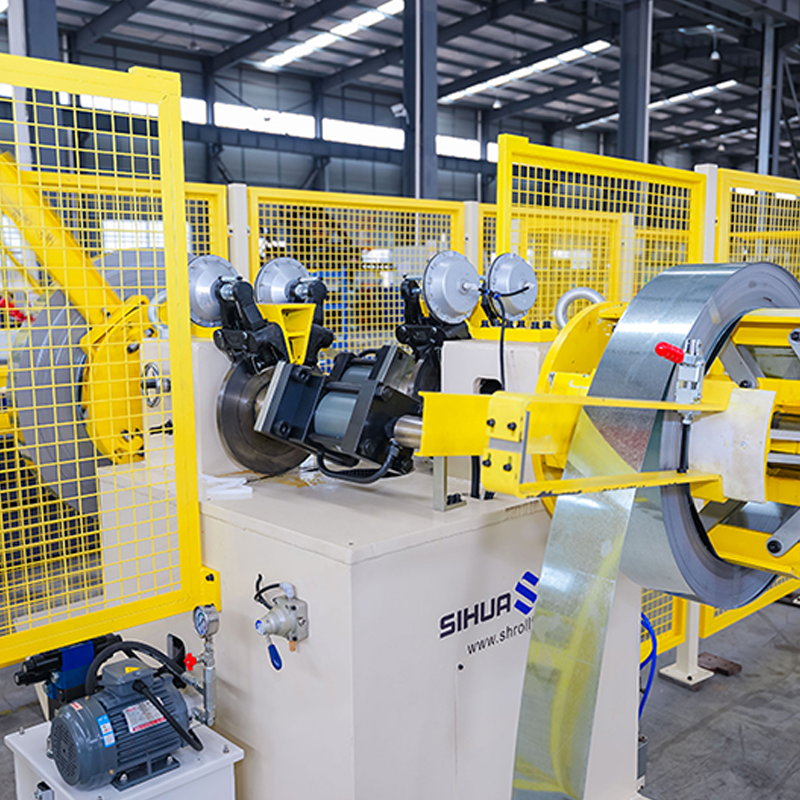
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. قدرت لیزر و طول جوش برای قرار دادن نوارهای فولادی با...
مشاهده جزئیات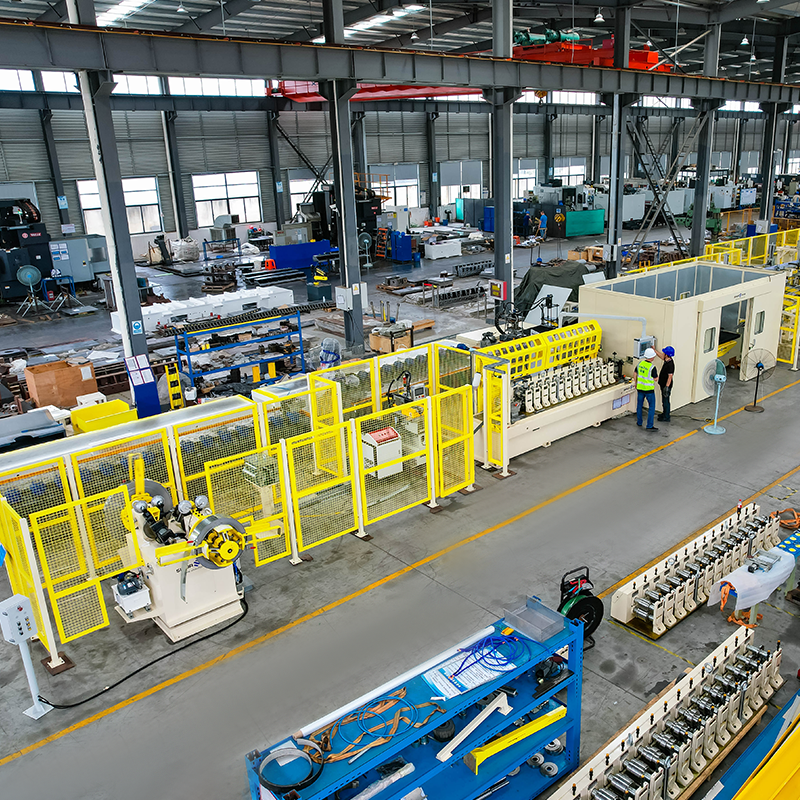
دیکویلر هیدرولیک دو سر چرخان خودکار با تشخیص بدون مواد، 5 تن در هر طرف. دستگاه رول فرمینگ کاست با تغییر سریع (تغییر 30 دقیقه...
مشاهده جزئیات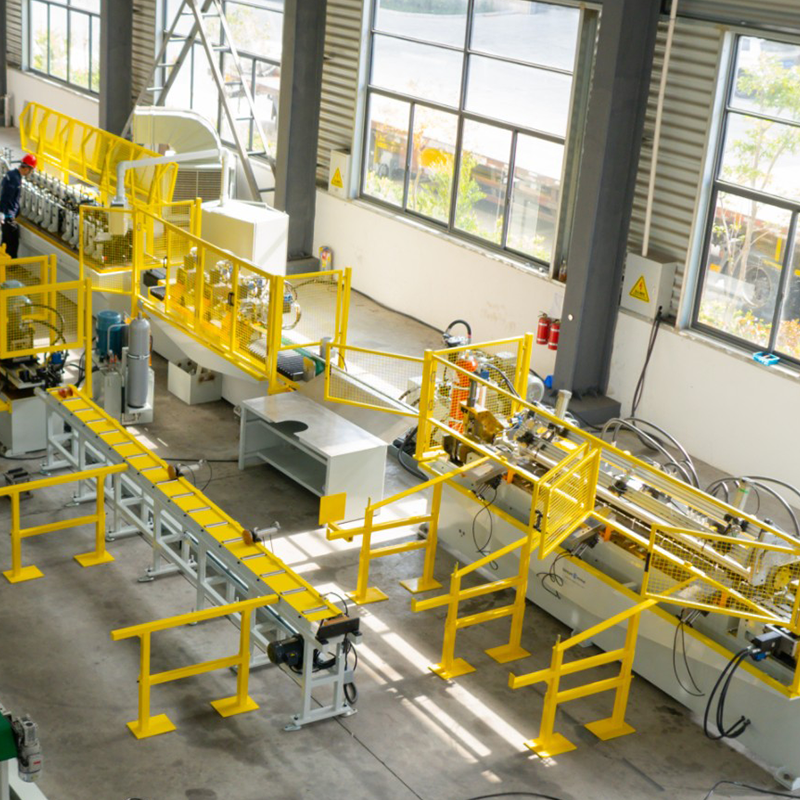
دستگاه انبساط/کنتراق کننده هیدرولیک دو سر فولادی پیش رنگ شده، انبساط/کنتراق کننده فولاد گالوانیزه دو سر، براکت ذخیره سازی فولادی پیش رنگ شده، کاهش تسمه. ...
مشاهده جزئیات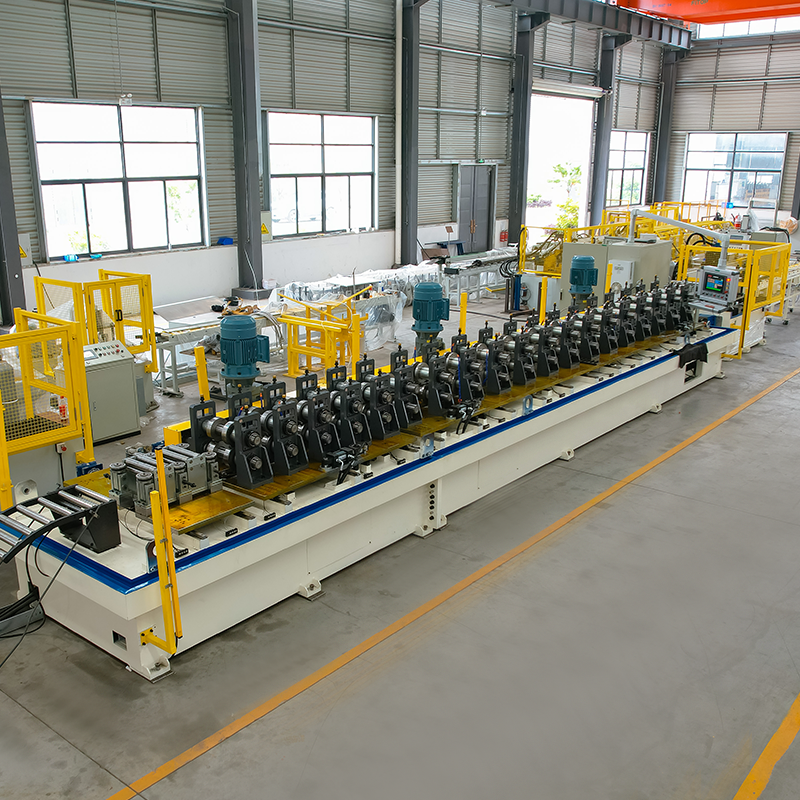
براکت خورشیدی تغییر خودکار عرض رول فرمینگ دستگاه دیکویل مواد با سکوی ذخیره سازی و بازوی رباتیک ...
مشاهده جزئیاتوقتی به ما نیاز داشتید، در تماس با ما تردید نکنید!
اطلاعات تماس
محصولات
موبایل